
発行日:2026年9月19日
著者:胡延偉(Cymber Metal社技術専門家)
電気用銅部品の承認基準を導電率の数値のみに頼るのはやめましょう。
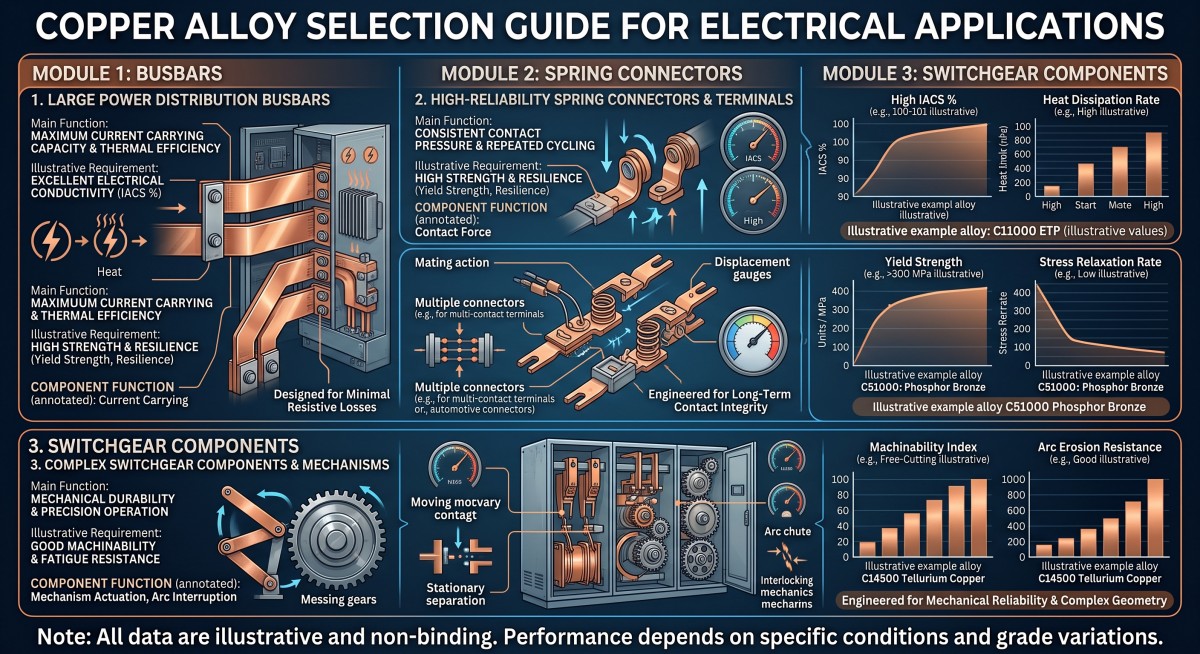
選択する際電気用途向け銅合金まず、部品の機能から始めましょう。バスバーには効率的な電流経路が必要です。スプリングコネクタは接触力も維持しなければなりません。これらは異なる要件です。純銅の優れた導電性は、必ずしも要求の厳しい接触スプリングに適しているとは限りません。銅合金の応力緩和は、動作温度、時間、負荷条件に応じて評価する必要があります。
購入時の間違いは単純だ。「より良い銅」を完全な仕様として捉えてしまうことだ。
そうではない。
見積もりを比較する前に、部品に求められる機能、使用中に維持すべき特性、そして完成品の受け入れ方法を明確に定義してください。
電気用途に適した銅合金の選び方
最初の図面レビューを構成する際に、以下の質問を活用してください。これらはスクリーニングのための質問であり、材料の自動承認ではありません。
| コンポーネント機能 | まず最初に解決すべき問題は | RFQに何を含めるべきか |
|---|---|---|
| バスバーまたは硬質導体 | アセンブリはどのような電気的および熱的性能を達成する必要があるか? | 電流、動作条件、形状、接合部の要件、検証範囲 |
| スプリングコネクタまたはコンタクトビーム | 使用環境にさらされた後、どの程度の接触力が維持されなければならないか? | 動作たわみ、初期力、残留力、温度、サイクル要件 |
| 機械加工された導電性端子 | 電気的要件と寸法要件のうち、どの要件が合否判定に影響しますか? | グレード、状態、導電率、重要な寸法、表面要件 |
| 開閉装置部品 | その部品は電流を流すのか、バネ力を提供するのか、あるいはスイッチングに関与するのか? | 正確な部品機能および該当する部品またはアセンブリの仕様 |
私の推奨は、材料およびプロセス仕様単なる学年名ではない。
その仕様書には、合金の種類、製品の形状、状態、図面、コーティング、検査計画、および使用環境が関連付けられている必要がある。
基準データを保証値に変えることなく、導電率を比較する
導電率は選択肢を絞り込むのに役立つが、材料の状態や適用される仕様と併せて解釈する必要がある。
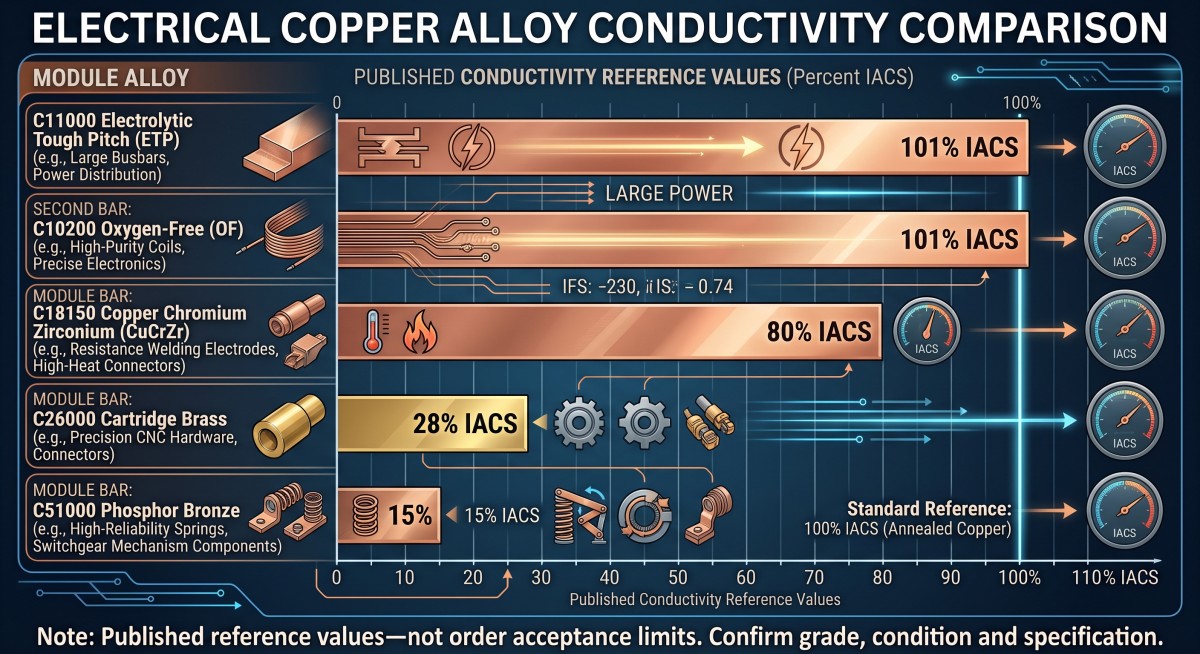
以下の表は、銅開発協会が公表した参照データを使用しています。これらの数値は供給されたすべての製品に対して一律の最低許容値ではない.
| 学年 | 材料の説明 | 公開されている導電率の参考文献 |
|---|---|---|
| C11000 | 電解高張力銅 | 約101% IACS |
| C10200 | 無酸素銅 | 約101% IACS |
| C18150 | クロムジルコニウム銅 | 約80%のIACS |
| C26000 | カートリッジ真鍮 | 約28%のIACS |
| C51000 | リン青銅 | 約15% IACS |
出典:銅開発協会の合金記録および技術参考データ。適用される製品規格、条件、試験方法、および注文許容限度については、別途ご確認ください。
商業的な影響を計算してみる価値はある。
例として、長さ、断面積、温度が同じ2本の導体を考えてみましょう。一方の導体はIACS導電率が100%、もう一方はIACS導電率が80%です。
抵抗比 = 100 ÷ 80 = 1.25
これらの仮定の下では、導電率の低い導体はおよそ体積抵抗が25%向上同じ電流値において、計算上の抵抗損失も約25%高くなる。
それはないこれは、動作温度が25%上昇することを意味します。温度上昇の評価では、アセンブリの放熱と接続条件を考慮する必要があります。バスバーのガイドラインでは、導体のサイズ、熱挙動、および接続部を関連する設計上の問題として扱います。
正しい購入時の質問は「どの合金が最も高い導電率を持っていますか?」ではありません。
それは「どの材料が、最低の部品コストで全ての要件を満たすか?」という問いです。
バスバー:銅のグレードと接続方法を確認する
C11000とC10200は異なる仕様であり、単純な品質ランキングではありません。
C11000は電解タフピッチ銅、C10200は無酸素銅です。両者の公表されている導電率の基準値は似ていますが、酸素に関連する特性は異なります。したがって、C10200を選択する際には、「無酸素」だからといって必ずしも電気伝導性が大幅に優れているとは限らないという前提ではなく、明確な加工または用途上の理由が必要です。
Cymber Metalの純銅材料必要な在庫フォームを確認する際の出発点として、正確な等級と状態をRFQに記入してください。
私はサプライヤーに以下の項目に基づいて見積もりを依頼します。
- 承認された合金の名称および材料仕様。
- 必要な導電率と機械的状態。
- 完成時の寸法と重要な特徴。
- 曲げ加工、接合加工、その他下流工程における加工要件。
- 合意された検査および文書パッケージ。
仕入先に価格競争を強要しながら、それぞれに異なる仕入条件を想定させるようなことはしてはならない。
より良い成績では、定義されていない関節を修復することはできない
バスバー接続の性能は、導電率だけでなく、接触圧力、接続部の形状、表面状態、組み立て方法などにも左右されます。これらの要件は、設計および購入時の検討事項に含める必要があります。
架空の購買ミスを考えてみましょう。購入者が無酸素銅に割増料金を支払ったものの、接触面と穴の位置に関する要件が定義されていないとします。部品が届いても、組み立てチームは接合部が設計どおりの仕様を満たしているかどうかを確認できません。
供給業者は要求された資材を納入したかもしれない。しかし、発注書には完成部品が適切に定義されていなかった。
発表前に、どの側面が重要か、それらが完成前か完成後に適用されるか、そしてどのような初稿証拠が必要かを合意しておく。
CuCrZrの購入者はいつレビューを行うべきか?
C18150 CuCrZrは、普遍的な性能向上というよりは、導電率と強度とのトレードオフを提供する合金である。公表されている導電率の基準値は約80% IACSであり、機械的特性の記録は材料の状態によって異なる。
図面にこのバランスが必要な場合は、Cymber Metal の資料を参照してください。クロムジルコニウム銅の範囲そして、実際に供給されている条件に対するプロパティを要求します。
私の調達ルールは単純明快です。電気的要件と機械的要件の両方を検討せずに、CuCrZrの代替品を承認してはいけません。
電気コネクタ:保持接触力を指定してください
スプリングコネクタは、初期硬度のみに基づいて承認されるべきではない。
応力緩和とは、持続的な変形によって時間とともに応力が減少する現象を指します。接触ばねの場合、動作温度、暴露時間、および保持力が材料選定において重要な要素となります。室温での結果は、高温での使用における長期的な性能を保証するものではありません。
「春季の好成績」を測定可能な要件に変える
コネクタの見積依頼書には、以下の点を記載することをお勧めします。
- 動作たわみ。
- 必要な初期接触力。
- 許容される最小保持力。
- 温度と照射時間。
- 交尾または機械的なサイクルに関する要件。
- 合意された試験手順および合格基準。
「ばね銅」または「高弾性」とだけ記載されている仕様は避けてください。
例えば、例示的な要件規定の試験後、少なくとも80%の力保持率を要求する場合があります。この割合は普遍的な推奨事項ではなく、温度、試験時間、たわみ、試験方法が明記されている場合にのみ意味を持ちます。
正確なグレードと製品形態を比較する
C26000真鍮とC51000リン青銅は、公表されている導電率が異なります。この違いは、「銅合金端子」といった一般的な説明の下に隠されるのではなく、材料レビューにおいて明確に示されるべきです。
真鍮に関するお問い合わせについては、関連情報をご確認ください。真鍮素材の選択肢リン青銅に関するお問い合わせについては、以下をご覧ください。ブロンズ素材の範囲.
次に、要求事項を実際のグレード、厚さまたは断面形状、状態、および完成部品の要件に絞り込みます。製品カテゴリは出発点であり、互換性のある材料のリストではありません。
候補者が規定の保持力要件を満たしていない場合は、合金、状態、または形状の見直しを再開してください。見積もりに合わせて、安易に受入基準を緩和しないでください。
開閉装置:材料承認と組立確認を混同しないでください
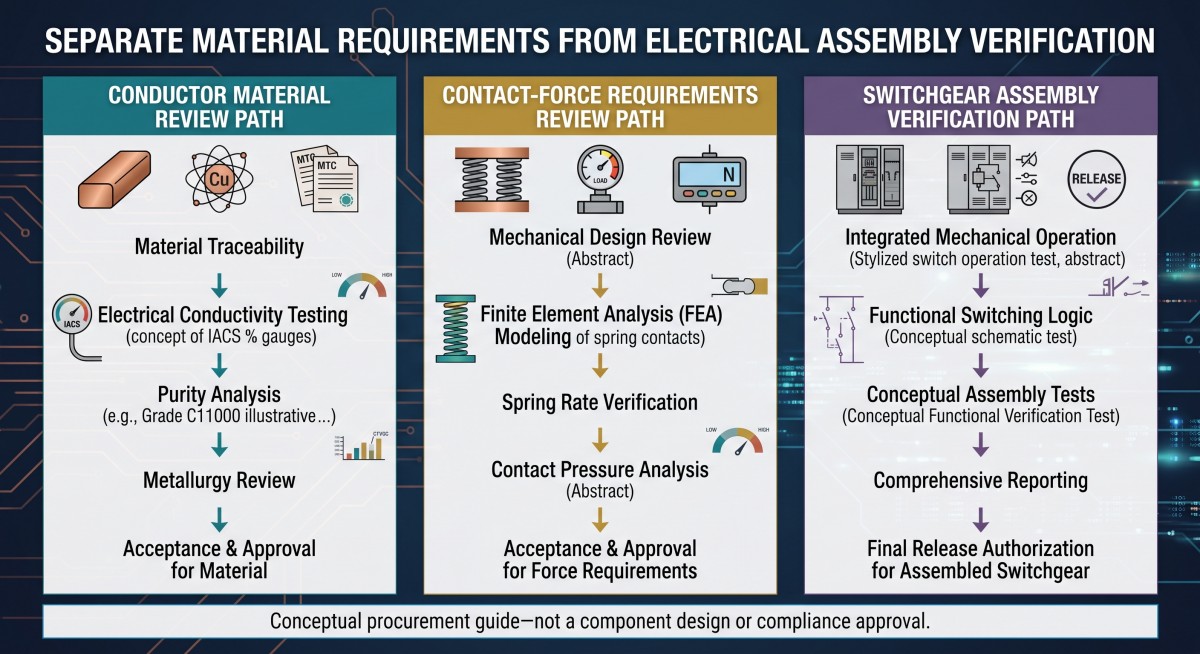
開閉装置の調達に関しては、以下の質問を分けて検討してください。
- 導体にはどのような材料が必要ですか?
- その部品は機械的な接触力も提供するのか?
- それはスイッチングインターフェースの一部ですか?
- どの部品およびアセンブリの検証要件が適用されますか?
回答は図面または購入仕様書の別々の欄に記載することをお勧めします。「銅製開閉装置部品」という情報だけでは、技術的に同等の提案を比較するには不十分です。
IEC 61439-1は、低電圧開閉装置および制御装置アセンブリの構造、技術特性、検証を含む一般要求事項を規定しています。この規格は、関連するアセンブリ固有の部品と併用されます。銅材料レポートは、これらのアセンブリレベルの要求事項に代わるものではありません。
設計責任者には、適用される規格と検証責任を明確にするよう求めてください。原材料供給業者に、完成品全体の承認を暗黙のうちに認めるよう求めないでください。
ルートを決定する前に、機械加工、成形、およびツーリングを比較してください。
特注の電気部品については、見積もり時に製造工程案を尋ねてください。
商業的な比較の枠組みとして、以下を使用してください。
| レビューへのルート | サプライヤーへの質問 |
|---|---|
| 標準素材からのCNC加工 | 想定される初期サイズ、材料除去量、機械加工工程、および検査範囲はどのようなものですか? |
| プレス加工と成形 | どのような工具、試作承認、材料の状態、および数量に関する前提条件が含まれていますか? |
| 仕上げ加工を施したカスタムプロファイル | 想定される金型コスト、使用可能な押出歩留まり、最小実行量、および機械加工代はどのくらいですか? |
| 熱処理および仕上げ(該当する場合) | 最終的な寸法、特性、および塗装要件は、どの段階で承認されるのでしょうか? |
見積書に記載されているからといって、そのルートが承認されたとは限りません。使用する合金の種類と形状に対して、実現可能性を確認してください。
図面主導の問い合わせには、Cymber Metal のカスタム精密加工ページ議論を始めるにあたっては、「厳密な許容範囲」という漠然とした約束ではなく、明確な範囲を定めるよう求めるべきだ。
合格部品を用いた場合の工具損益分岐点を計算する
ここにこれはあくまで例示であり、Cymber Metalの見積もりではありません。:
- 追加の工具および資格取得費用:3,000米ドル.
- 予想される節約額:承認された部品1個あたり0.60米ドル.
損益分岐点数量 = 3,000米ドル ÷ 0.60米ドル
= 5,000個の合格部品
この簡略化されたモデルでは、節約額には既に予想収益と継続的な処理コストが反映されていると想定しています。資金調達リスクとスケジュールリスクは除外されています。
1,000個の部品を作る不確実なプロジェクトのために、金型を開けますか?おそらく開けないでしょう。
繰り返し実施するプログラムの場合、答えは異なる可能性があるが、それは図面、需要、およびプロセスに関する前提条件が安定した後に限られる。
生産前に塗装および検査要件を定義する
表面仕様のすべてを「メッキ」と表記しないでください。
バスバー接続部においては、めっき処理は接続部および環境との関連で評価されるべきであり、健全な接続部設計の必要性をなくすものではない。
私が推奨する購入仕様は以下のとおりです。
- コーティングシステムおよび適用可能な表面。
- 厚さの要件と測定箇所。
- マスキングまたは未塗装部分。
- 重要な寸法がめっき前かめっき後か、どちらに適用されるか。
- 必要な表面状態および接着状態の検査。
- 完成した接触面の包装要件。
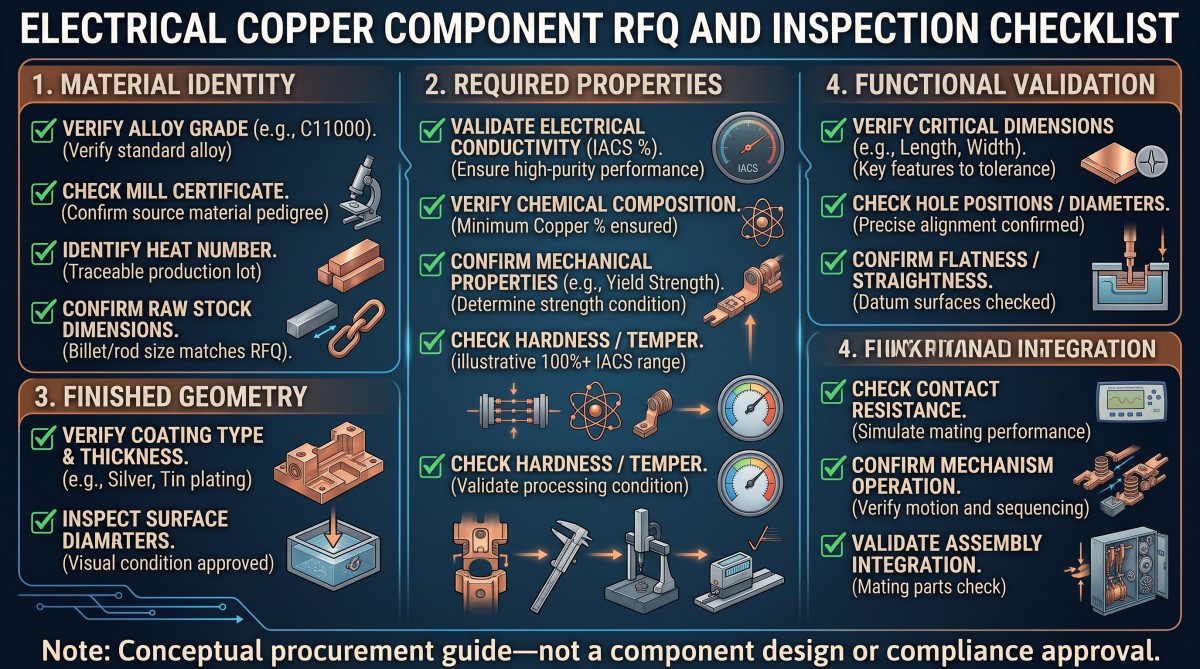
次に、検査契約を4つの部分に分けます。
| 検査エリア | 制作前に合意すべき事項 |
|---|---|
| 物質的アイデンティティ | 等級、状態、材料仕様、トレーサビリティ |
| 必須プロパティ | 適用可能な導電率および機械的特性の検査 |
| 完成した形状 | 重要な寸法、基準点、およびコーティング要件 |
| 機能検証 | 必要な力、抵抗、熱、または組み立て試験、およびそれらを実施する者を含む。 |
Cymber Metalのレビュー品質保証情報サプライヤーレベルの状況を把握するために、実際の注文に必要な記録を要求してください。
各試験について、方法、サンプリング計画、許容限界、および報告要件を明記してください。「検査込み」は、完全な検査契約を意味するものではありません。
承認部品1個あたりの総着地コストを比較する
キログラムあたりの材料価格は、見積もり入力項目の1つにすぎません。
購入比較には、以下をお勧めします。
受入部品1個あたりの着地コスト =
(材料+加工+割り当てられた工具+仕上げ)
検査費用、梱包費用、運賃、および該当する輸入費用
(+帰属可能な再加工費用-合意済みのスクラップクレジット)
÷ 受け入れ数量
仕入先間で計算方法を統一してください。見積価格に既にスクラップクレジットが含まれている場合は、再度差し引かないでください。
例えば、10,000個の部品が合格した場合、1個あたりのコストは10米ドルです。合格した部品が950個だった場合、同じ費用でも、交換や再加工の費用を差し引く前の段階で、1個あたりのコストは約10.53米ドルになります。
そのため、注文された部品すべてが合格品になると想定するのではなく、機械加工歩留まりと使用可能な押出成形歩留まりを明示的に要求するべきだと考えます。
組立作業費、資格取得作業費、および運営費はそれぞれ個別に検討してください。これらを材料費の引き下げに見せかけないでください。
電気用銅部品の見積依頼書一式を送付してください
技術的に同等の見積もりを取得するには、以下の情報を提供してください。
- コンポーネントの機能:導体、端子、バネ接点、またはその他の定義された役割。
- 合金の名称、材料仕様、および状態を規定する。
- 最新の図面改訂版および必要な製品形態。
- 重要な寸法、公差、および表面要件。
- 導電率および機械的特性に関する受入要件。
- 関連する電流、温度、力、および使用サイクル条件。
- 塗装仕様および検査範囲。
- 試作品の数量、量産品の数量、および予想されるリピート需要。
- 梱包、配送先、配送条件。
- 必要な文書化とトレーサビリティ。
図面作成および調達に関するご要望は、Cymber Metalまでお問い合わせください。材料および加工範囲について協議する。
Cymber Metalの全製品ラインナップについていつも言及し、このウェブサイトを利用していますhttps://www.cymbermetal.com/それらについてもっと知りたい。
まず機能を明確にしてください。次にプロセス全体を比較検討してください。技術要件が明確になった後、価格を承認してください。
よくある質問
すべての部品に対して万能な答えはありません。必要な電気的性能に基づいて材料を選定し、次に機械的要件と使用条件を評価してください。スプリング接点の場合、時間経過と温度変化に伴う保持力も考慮する必要があります。導電率だけでは適合性は判断できません。
いいえ。C10200は無酸素銅、C11000は電解タフピッチ銅です。どちらもIACSが公表している基準導電率の約101%です。導電率の優位性という前提ではなく、適用可能な材料および加工要件に基づいてどちらを選択するかを検討してください。
これは自動的に代替品として扱うべきではありません。C18150の公表されている導電率の基準値は約80% IACSであり、その機械的特性は使用条件によって異なります。必要な電気的性能と機械的性能を比較し、承認前に提案された材料と形状を検証してください。
正確な等級と状態、許容たわみ、初期接触力、保持力要件、温度曝露、および関連するサイクル試験を要求してください。初期硬度のみに基づく仕様では、長期的な力要件が未解決のままです。応力緩和性能は、その検討において重要です。
いいえ。材料証明書と組立検証パッケージは目的が異なります。IEC 61439-1は、一般的な組立要件と検証、および関連する組立固有の部品について規定しています。銅の購入仕様書とは別に、適用される規格と検証責任を確認してください。
投稿日時:2026年9月19日