
発行日:2026年8月9日
著者:胡延偉(Cymber Metal社技術専門家)
ピカピカの銀色の棒を買ってきて「船舶用」と呼ぶのは、安易なコーティングが高額な操業停止につながる典型的な例だ。
「ニッケルメッキ銅棒、厚さ10ミクロン」とだけ記載された見積依頼書では、難しい判断は供給業者に委ねられます。10ミクロンとは平均厚さなのか、それとも最小厚さなのか?切断面はコーティングされているのか?めっきは電解ニッケルなのか、無電解ニッケルリンなのか?銅棒は乾燥した配電盤内に置かれるのか、機関室の塩分を含んだ結露にさらされるのか、それとも流れる海水に浸されたままになるのか?
これらは些細な問題ではありません。低価格の見積もりには、ラックポイント付近の薄肉部分、未塗装の端部、接着不良、寸法膨張、そして合格基準のない塩水噴霧試験報告書といった問題点が隠されている可能性があります。購入者は1キログラムあたりわずかな金額を節約できますが、結果として不良品の発生、再メッキ、容器の遅延、あるいは緊急交換といった費用を負担することになります。
Cymber Metalの検証済み製品ライブラリには以下が含まれます船舶用ニッケルメッキ銅棒商用製品として扱う場合、このガイドでは、購入者が製品説明を完全な仕様として扱う前に解決しておくべき技術的な問題について解説します。
簡単な回答:ニッケルメッキされた銅棒は船舶での使用に適していますか?
ニッケルメッキ銅棒は、高導電性の銅芯を湿気や塩分を含んだ空気、結露、断続的な水しぶきから保護する必要がある場合、船舶用電気部品に適しています。ただし、海水に連続的に浸漬する場合に必ずしも最適な材料とは限りません。適合性は、銅のグレード、ニッケルめっきの種類、最小局所厚さ、端部や加工部分の被覆率、密着性、多孔性、接点設計、および実際の暴露条件に合わせた試験計画によって異なります。
その違いは重要です。ニッケルめっきは表面バリアです。白銅やニッケルアルミニウム青銅は断面全体を覆う合金です。めっきが損傷すると基材が露出しますが、断面全体を覆う合金を機械加工しても、耐食性のある化学組成は維持されます。
仕上げではなく、海からの露出から始めよう
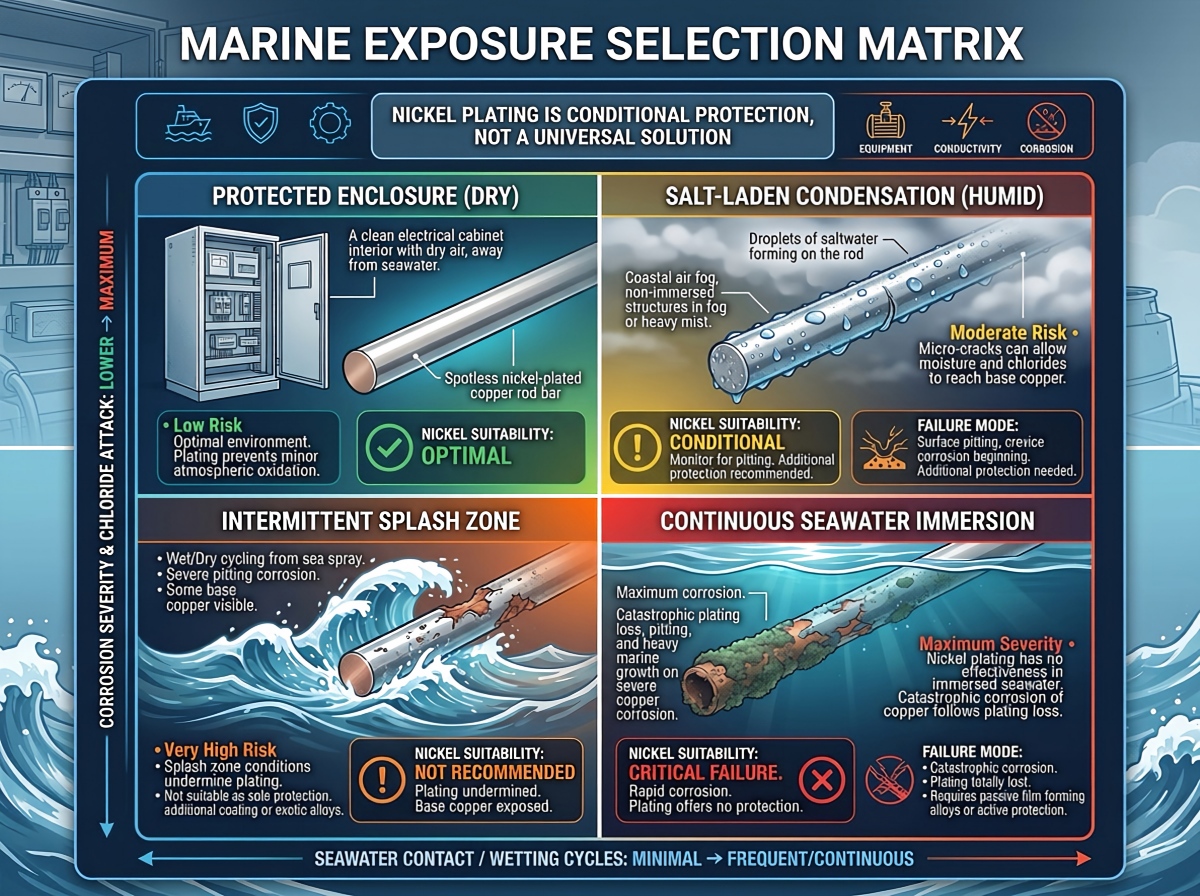
「海洋用途」という表現は、発注書には曖昧すぎる。IP規格に準拠した電気筐体内部のロッドは、飛沫帯にある電流を流す部品とは異なる故障モードに直面する可能性があり、どちらも連続的に海水にさらされるシャフトのように指定すべきではない。
| 暴露条件 | ニッケルメッキ銅棒 | 主なリスクの見直し | RFQ(見積依頼書)に関するより良い質問 |
|---|---|---|---|
| 乾燥した、または温度・湿度管理された囲い | 多くの場合、実用的な選択肢 | 取り扱い時の損傷、接触抵抗、および不必要なコーティングコスト | 適用される温度、電流、および接合部の設計はどのようなものか? |
| 高湿度または塩分を含んだ結露 | 評価する価値があることが多い | 毛穴、薄い部分、隙間、コーティングされていない切断面 | 結露排水設備と、明確な腐食試験はありますか? |
| 断続的な水しぶきやデッキサイドの雰囲気 | 条件付き | 摩耗、エッジ損傷、塩化物保持、ガルバニック相互作用 | 飛沫の発生頻度、洗浄サイクル、および相手側の金属の種類は何ですか? |
| 継続的に停滞する海水 | デフォルトの選択肢ではありません | コーティングの欠陥、隙間腐食、および困難な現場検査 | 代わりに、合金全体腐食対策の溶液を使用すべきでしょうか? |
| 流水または浸食腐食サービス | 通常は別の材料レビューが必要となる | コーティングの摩耗、衝突、露出した基材 | 速度、温度、圧力、固形分含有量はそれぞれどのくらいですか? |
電気伝導性が最重要要件である場合は、高伝導性銅メッキコアが理にかなっているかもしれません。長期的な海水耐性が最重要要件である場合は、比較してください。銅ニッケル製品そして海洋およびオフショア用途向け銅ニッケル合金図面を確定する前に、ニッケルめっきと銅ニッケル合金化は同じ意味ではありません。
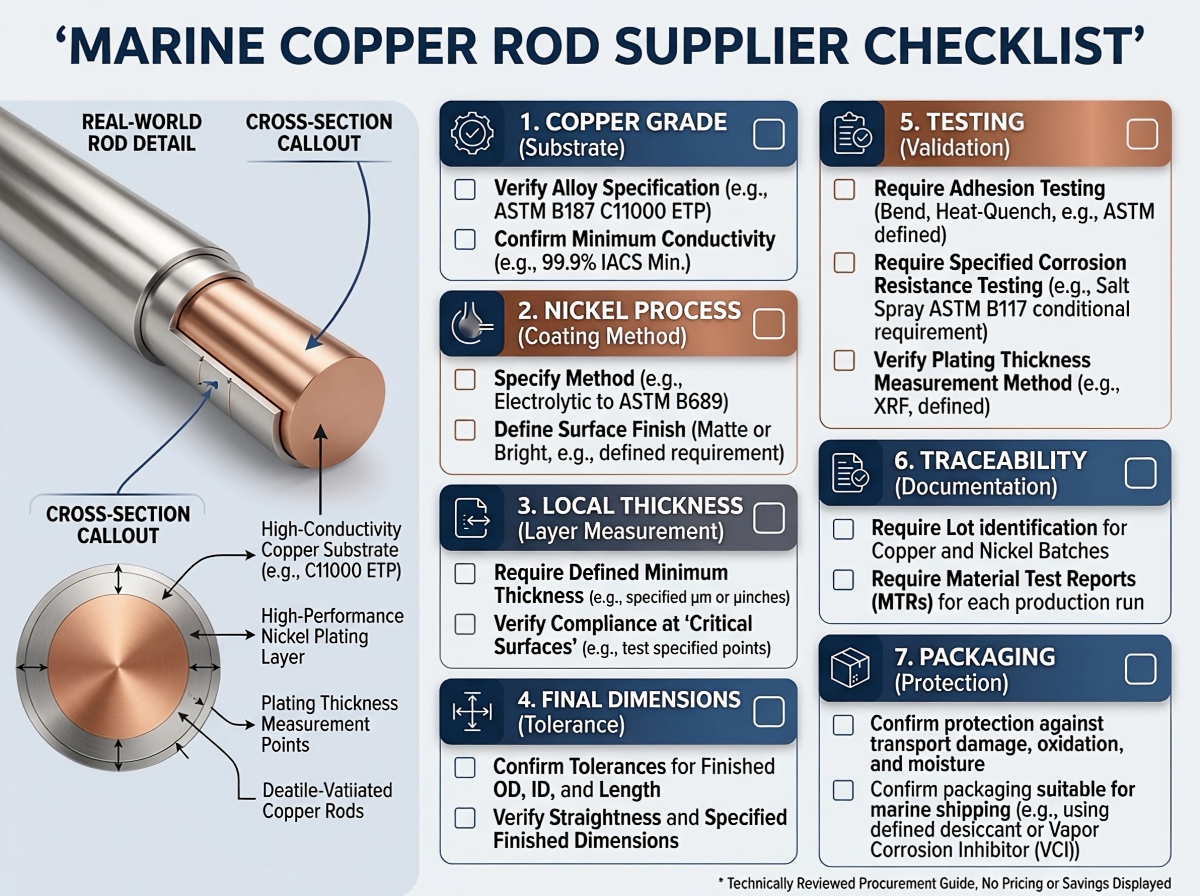
ニッケルを指定する前に、銅芯を選択してください。
ニッケルは間違った基材を修復することはできません。ベースロッドは依然として電流を流し、熱性能を制御し、加工性を左右し、コーティングが損傷した場合に何が起こるかを決定します。
電気棒や加工済み導体の場合、購入者は通常、高導電性のものから始めます。純銅素材の選択肢最終的な等級は、「赤銅」のような漠然とした表現ではなく、図面および関連規格に結び付けられていなければならない。
| 銅芯 | 購入者が検討する理由 | 調達に関する注意 |
|---|---|---|
| C11000 電解タフピッチ銅 | 高い電気伝導性、幅広い入手可能性、そして馴染みのある電気製品の使用法 | 焼き戻し、導電率、酸素関連のプロセス限界、および該当するASTM/EN/JIS規格を確認してください。 |
| C10200無酸素銅 | 酸素や水素に関連する挙動が重要な用途向けに、低酸素含有量で高い導電性を実現。 | 無酸素銅が海水に対してより耐性があると思い込まないでください。適切な材料規格とロット証明書が必要です。 |
| 高強度銅合金 | 特定の用途に適した、より優れた強度、軟化特性、または耐摩耗性 | 導電率が著しく低下する可能性があるため、電気的および熱的評価なしに交換しないでください。 |
A C11000鍛造純銅棒そして無酸素銅棒どちらもニッケル層の下に配置できますが、同じ購入品ではありません。見積依頼書には、グレード、規格、焼き戻し、直径、長さ、真直度、導電率要件、および寸法がめっき前かめっき後かを明記する必要があります。ASTM B187/B187Mは、銅棒、バスバー、ロッド、および形状の一般的な規格ですが、契約書には必要な版と合金の状態を明記する必要があります。
導電性:銅芯が重要な役割を果たす
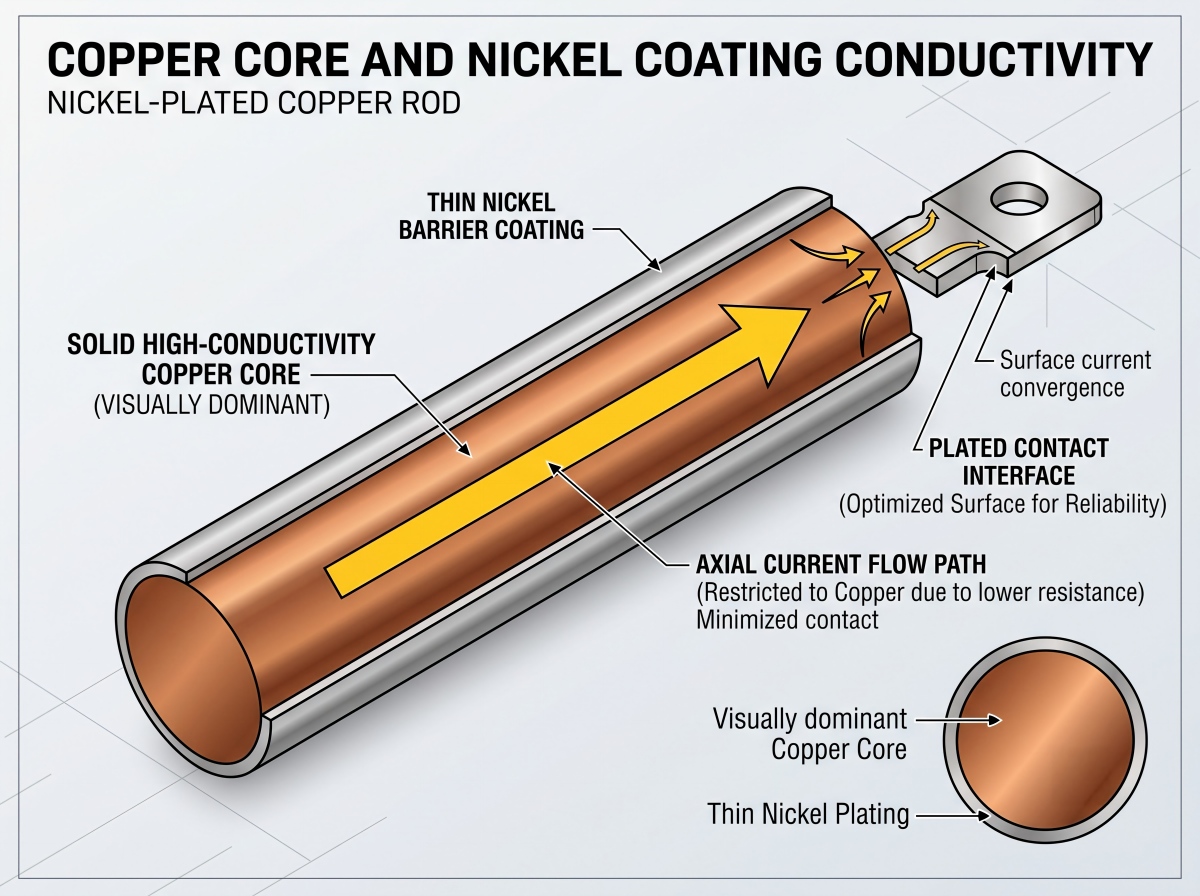
20℃では、100% IACSは約58 MS/mに相当します。純ニッケルは約14 MS/mで、その値の約4分の1です。この比較は、幾何学的構造を考慮するまでは驚くべきものに聞こえます。マイクロメートル単位で測定されるニッケルコーティングが、ミリメートル単位で測定される銅の芯を囲んでいるからです。
例えば、長さ1m、直径20mmの銅棒の理論抵抗は、58MS/mの電流密度において、接合部や温度補正前の段階で約55マイクロオームである。10マイクロメートルのニッケルシェルを被せたとしても、銅棒が突然低導電率のニッケル導体になるわけではない。軸方向の電流は依然として銅芯によって支配される。
より大きなリスクは、多くの場合、接続部にあります。接触圧力、表面粗さ、酸化ニッケル、汚染、相手材、ワッシャーの設計、ボルトの緩みなどは、薄いコーティングがロッドの全体抵抗に及ぼす影響よりもはるかに大きな影響を与える可能性があります。そのため、サプライヤーは導電率に関する質問に対し、ベースメタル証明書だけで回答すべきではありません。
アプリケーションが2つの異なるチェックを必要とする場合は、2つの異なるチェックを指定してください。
- 卑金属の導電率または抵抗率は、ASTM B193などの合意された方法、または適切な渦電流法によって測定される。
- 最終部品または接合部の抵抗は、規定の接触圧力および温度において、4端子ケルビン法を用いて測定する。静的電気接続については、ASTM B539が参考になる場合がある。
より広範な比較については純銅への錫、銀、ニッケルメッキコーティングの選択は、装飾的な仕上げの選択ではなく、インターフェースの選択として扱うべきです。
工程を明記せずに「ニッケルメッキ」とだけ書かないでください。
電解ニッケルと無電解ニッケルリンは、コスト、膜厚分布、電気的特性が異なる、異なるめっき層である。
| コーティングルート | 実用的な利点 | 商業的または技術的な摩擦 |
|---|---|---|
| 電解ニッケル | 単純な導電性形状に効率的で、エンジニアリングコーティングに広く使用されています。 | 電流分布は、エッジの蓄積、凹部の薄化、ラックポイントのばらつきを引き起こす可能性があります。 |
| 無電解ニッケルリンめっき | 複雑な形状、穴、凹んだ部分において、より均一な仕上がりを実現 | リン含有量によって抵抗率、硬度、腐食挙動が変化する。このプロセスは通常コストが高く、仕様を明記する必要がある。 |
単純な丸棒であれば、電解ニッケルめっきは十分に実用的でしょう。しかし、加工箇所が多く、形状の不均一性や高い精度が求められる部品の場合は、無電解ニッケルめっきを検討する価値があるかもしれません。供給業者はめっき工程を明記すべきです。「ニッケルめっき」だけでは不十分です。
ASTM B689およびISO 4526は、工学用電着ニッケルめっきに関して一般的に参照される規格です。ASTM B733およびISO 4527は、自己触媒型または無電解ニッケルリンめっきに適用されます。これらの規格は、発注書に基材、めっきの種類、必要な膜厚、重要な表面、後処理、および受入試験を記載する必要性を排除するものではありません。
ニッケルの厚さはどれくらいが適切ですか?
海洋における耐火材の厚さは一律ではありません。以下の数値はあくまで見積依頼の目安としてのみ使用し、実際の暴露条件や試験計画に基づいて結果を検証してください。
| 購入者指定の最小局所厚さ | アプリケーションに関する議論を開始する | 主な注意点 |
|---|---|---|
| 2~5マイクロメートル | ニッケルフラッシュ、拡散バリア、または取り扱い層 | 単独の厳しい海洋環境対策としては、基盤が弱すぎる。 |
| 5~15マイクロメートル | 軽作業または保護された電気設備への曝露 | 毛穴、切断面、結露の程度を確認してください。 |
| 15~30マイクロメートル | 一般的な工業環境または塩分を含んだ大気への曝露 | 接着性、連続性、腐食に関する許容基準は依然として必要である。 |
| 25~50マイクロメートル | より過酷な飛沫条件や取り扱い条件に適した候補範囲 | 堆積物の応力、亀裂、粗さ、公差の増大、およびコストが増加する可能性があります |
これらの数値は保証値ではありません。適切な値は、堆積物の種類、予想される多孔度、基材の表面仕上げ、形状、暴露区分、設計寿命、検査方法によって異なります。ニッケル含有量が多いほど良いというわけではありません。
さらに重要なのは、定義された重要な表面上の最小局所厚さ平均値だけではありません。サプライヤーは、ラックの設置場所、端、または影になる部分付近の在庫不足を隠蔽しながら、健全な平均値を報告する可能性があります。
厚みによって仕上がり寸法も変化します。例えば、25.000 mmの棒材に片面あたり15マイクロメートルのニッケルメッキを施すと、公称直径は25.030 mmになります。25 mmのh6シャフトの場合、ISO 286の許容範囲は約13マイクロメートルしかありません。仕上げ済みのh6シャフトに許容範囲を設けずにメッキを施すと、組み立て前に部品が許容範囲外になってしまう可能性があります。
図面には以下のいずれかを記載しなければならない。
- 寸法はメッキ前の値です。
- 寸法はメッキ後の値です。
- 供給業者は、コーティングを破損することなく、最終寸法まで機械加工、メッキ、仕上げを行う必要があります。
加工順序によっては、優れたコーティングが損なわれる可能性がある
私がこれまで見積依頼書を精査してきた経験から言うと、バイヤーはコーティングの種類を指定するものの、加工工程を忘れがちです。こうした点が、本来なら避けられるはずの失敗の始まりなのです。
先にメッキを施してから切断した長い棒は、両端が銅の地肌を露出させる。メッキ後に機械加工されたねじ山は、側面が露出する。最終研磨工程で、保護が必要なベアリング面やシール面からニッケルを正確に除去することができる。鋭利なエッジは、めっき層の厚さが不均一になりやすく、取り扱い中に欠けやすくなる。
海洋腐食は、通常は腐食が見られない箇所にも集中します。例えば、塩分が湿潤・乾燥状態を繰り返す箇所、クランプの下の隙間、ニッケル表面の塩化物による孔食、設置時の傷、ステンレス鋼、アルミニウム、炭素鋼とのガルバニック接触などが挙げられます。ニッケルは主にバリアコーティングであり、確実な犠牲防食ではありません。いったん細孔や傷から銅が露出すると、電気化学的対と使用条件に応じて、局所的な腐食や下層のクリープが発生する可能性があります。
通常、よりクリーンな方法は次のとおりです。
- 基材のグレードと寸法を確認してください。
- 穴あけ、平面加工、ねじ切り、面取りなど、棒材の切削および機械加工を行う。
- バリ取りを行い、図面で承認されたエッジ半径を適用する。
- 管理された前処理工程を経て、銅表面を洗浄および活性化する。
- 指定された領域のみをマスキングし、その後メッキする。
- 最終寸法、局所的な厚み、接着性、被覆率、および電気的界面を検査します。
- 部品は乾燥した状態で梱包し、仕上げ面を摩耗や塩化物汚染から保護してください。
そのシーケンスはまだ描画に依存している。Cymber Metalの公開銅加工サポートそして電気めっき、機械加工、検査装置各ページには有用な機能情報が記載されていますが、実際の注文では、各直径、公差、マスキング計画、検査経路を個別に確認する必要があります。
フラットな経験はニッケルメッキ銅バスバー丸棒、深穴、またはねじ付き部品への均一なめっきを証明します。形状によって電流分布、ラック設計、および測定位置が制御されます。
検査:塩水噴霧だけでは品質計画とは言えない
「塩水噴霧試験合格」と記載された証明書は不完全です。何時間合格したのか?ASTM B117規格かISO 9227規格か?試料は傷つけられたのか、切断されたのか、それともそのままの状態だったのか?どの面が検査されたのか?ラックマークや端部は検査対象に含まれたのか?何が不合格とされたのか?赤色腐食、銅基材の腐食、膨れ、剥離、染み、または特定の欠陥箇所か?
塩水噴霧試験は、比較的な加速試験です。これは船舶の実際の運用年数に単純に換算できるものではありません。「500時間は海上5年に相当する」といった記述は、検証済みの用途別相関関係によって裏付けられていない限り、却下されるべきです。
発注書には、試験に実際の部品を使用するのか、それとも代表的な共加工クーポンを使用するのか、切断端が密封されているのか、試験片に刻印が施されているのかについても記載する必要があります。連続中性塩水噴霧試験では、紫外線、湿潤乾燥サイクル、流動浸漬、硫化物、機械的損傷、電気的負荷、または実際のガルバニックカップルを再現することはできません。
| 検査項目 | 購入者が要求すべきこと | なぜそれが重要なのか |
|---|---|---|
| 基材 | MTCは等級、状態、および適用規格を示しています | 被覆下の導体を確認する |
| 寸法 | 重要な特徴に関するめっき前後の報告書 | コーティングの成長によって嵌合公差が破られるのを防ぎます。 |
| コーティングの厚さ | 規定されたポイントにおける最小局所測定値。ASTM B568/ISO 3497 XRF、または合意された別の方法。 | 平均的な厚みは弱い部分を隠してしまう可能性がある |
| 接着 | 合意された試験方法(ASTM B571を参考として用いることも可能) | 不十分な前処置は、目視検査では明らかにならない場合がある。 |
| 多孔性と被覆率 | 重要な表面、端部、ラックポイント、および受入レベルを定義しました。 | 小さな欠陥でも塩化物環境下で銅が露出する可能性がある |
| 腐食試験 | 方法、期間、サンプル調製、および客観的な受入基準 | サプライヤーの実績を比較可能にする |
| 電気テスト | ベース導電率と、必要に応じて最終接点または部品抵抗を加算 | 材料の品質とインターフェースの性能を分離する |
| トレーサビリティ | 熱処理/ロット識別情報は、めっきバッチおよび検査記録にリンクされています。 | 納品されたロッドから書類が外れて散乱するのを防ぎます |
XRFによる厚さ測定は有用ですが、測定計画は魅力的な数値よりも重要です。湾曲した棒状表面は、適切な機器校正と形状制御が必要です。測定ポイントは、中心、両端付近、複数の時計位置、ラック領域、機械加工された遷移部、および凹んだ部分など、明確に定義してください。認定または紛争解決のためには、ASTM B487/ISO 1463断面顕微鏡検査、または合意された共処理試験片の使用が正当化される場合があります。
サプライヤーの資格情報は、文脈を示すものであり、バッチ承認を示すものではありません。Cymber Metalの証明書ページMTCとは別に、実際の出荷に必要なめっき証明書および検査報告書。
サプライヤー選定:見積書に記載されていない点を質問する
最も安いサプライヤーは、難しい要件が見積もりに含まれていないため、最も安く見えることが多い。単価を比較する前に、次の7つの質問を自問してみよう。
- どの銅のグレードと規格が含まれていますか?「純銅」だけでは完全な答えにはなりません。
- どのニッケル製造プロセスが提示されていますか?電解ニッケルと無電解ニッケルリンは、曖昧な項目で共有されるべきではない。
- 厚さは平均値として指定されていますか、それとも局所的な最小値として指定されていますか?重要な表面積と測定箇所を要求してください。
- 端部、ねじ山、穴、ラックマークは覆われているか、または露出しているものとして受け入れられているか?答えを絵に書き込んでください。
- 寸法はメッキ前とメッキ後のどちらで保証されますか?コーティングの堆積を公差スタックに含める。
- どのような検査およびロットサンプリング規則が含まれますか?試作品報告書は、すべての生産ロットを自動的に管理するものではありません。
- 完成した表面はどのように梱包され、発送されますか?ニッケルは裸の酸化銅皮膜よりも丈夫ですが、摩耗や塩化物を含む湿気によって、納品された状態でも損傷を受ける可能性があります。
信頼できるサプライヤーであれば、原材料費、加工費、めっき費、検査費、梱包費を明確に区別できるはずです。技術的な質問すべてに「問題ありません」という同じ回答が返ってくるようであれば、見積もりの裏付けとなるプロセスがきちんと管理されていない可能性が高いでしょう。
総着地コスト:ニッケルメッキは表面積に基づいて価格が決定されます
ニッケルメッキされた銅棒をキログラムあたりの価格だけで比較しないでください。銅は主に質量で取引されますが、メッキ作業は表面積、メッキ厚、ラックへの積載量、マスキング、表面処理、検査などによって価格が左右されます。
両端を無視した長い丸棒の場合、単位質量あたりの表面積はおよそ次のようになります。
1kgあたりの表面積 = 4 / (銅の密度 × 棒の直径)
銅の密度を約8,960 kg/m3と仮定すると:
- 直径20mmの棒は、1キログラムあたり約0.0223平方メートルの側面表面積を持つ。
- 直径10mmの棒は、1キログラムあたり約0.0446平方メートルの面積を持つ。
10mm径の棒材は、1キログラムあたり約2倍のめっき面積を有しています。そのため、重量のみに基づいた見積もりでは、実際の加工コストを歪めてしまう可能性があります。
代わりにこちらの商用モデルをご利用ください。
総着地コスト = 銅価格 + 加工費 + 機械加工歩留まり損失 + めっき費 + 検査費 + 梱包費 + 運賃および関税 + 故障リスク
「平均10マイクロメートル」と見積もられ、最小値が明記されていない架空のバッチを考えてみましょう。測定しやすい中心部は14マイクロメートルに達する一方、ラックに隣接する領域は4マイクロメートルまで低下します。供給業者は平均値を擁護するかもしれませんが、腐食リスクは依然として買い手が負うことになります。単価はわずかに高くなりますが、局所的な測定値が明確に定義され、バッチのトレーサビリティが確保されている方が、結果的にコストを抑えられる可能性があります。
RFQに何を含めるべきか
承認予定の製品と同じ製品の見積もりをサプライヤーに依頼するのに十分な情報を送ってください。
- 銅の等級、同等規格、および焼き戻し
- 棒の直径、長さ、真直度、真円度、数量
- 重要な寸法と公差を考慮した図面
- 海洋環境への曝露:密閉、結露、飛沫、浸漬、温度、洗浄サイクル
- ニッケル法:電解ニッケルリン法または無電解ニッケルリン法
- 最小局所コーティング厚さおよび重要な表面積
- 端部、ねじ山、穴、マスキングを含む全面めっきまたは選択めっき
- 表面粗さと外観は、機能的な範囲で制限されます。
- 導電率、最終抵抗、または接触抵抗の要件
- 厚さ、接着性、多孔性、腐食試験方法
- MTC、めっき証明書、検査報告書、トレーサビリティ要件
- サンプル承認、ロット定義、第三者検査の必要性
- 梱包方法、仕向国、インコタームズ、および必要な到着日
プロジェクト固有のレビューについては、船舶用銅棒の見積もり依頼については、Cymber Metalまでお問い合わせください。図面および露光条件に基づきます。現在の在庫状況、最小注文数量、加工の実現可能性、試験範囲、納期については、ウェブサイトのページから推測するのではなく、実際の仕様書に基づいて確認する必要があります。
結論
ニッケルメッキ銅棒は、高導電性の銅芯と、湿気や塩分を含む大気への曝露下でもより安定した表面が必要とされる船舶用電気システムにおいて、その真価を発揮します。しかし、「船舶用」という言葉が、継続的な浸漬、コーティングの損傷、露出した切断端、あるいは不明確な検査計画といった問題を覆い隠すために使われる場合、それは危険な安易な選択となります。
まず銅芯材を選択します。露出範囲を定義します。ニッケルめっき処理と最小局所厚さを指定します。めっき後の仕上がり寸法を計算します。次に、測定可能な合格基準を用いて供給業者を認定します。
Cymber Metalの全製品ラインナップについていつも言及し、このウェブサイトを利用していますhttps://www.cymbermetal.com/それらについてもっと知りたい。
よくある質問
デフォルトではそうではありません。ニッケルメッキは、湿度の高い環境、塩分を含んだ環境、または断続的に水しぶきがかかる環境では銅棒を保護できますが、海水が継続的に浸入すると、欠陥、隙間、摩耗、検査上のリスクが高まります。水中または流水の海水環境で使用する場合は、キュプロニッケルやニッケルアルミニウム青銅などの合金全体にわたる選択肢を比較検討し、材料を選択する前に、流速、温度、圧力、接合金属、機械的負荷を確認してください。
ミリメートルスケールの銅芯の軸方向導電率は、ニッケル層の厚さがわずかマイクロメートルであるため、銅が支配的です。しかし、ニッケルは銅よりも導電率がはるかに低く、めっきされた接触界面が接合抵抗に影響を与える可能性があります。基材金属の導電率を指定し、重要な接続部については、最終部品または接合部に対して4端子抵抗試験を実施してください。
海洋環境における膜厚に決まった基準はありません。見積依頼(RFQ)の開始基準としては、保護された環境下での使用であれば5~15マイクロメートル、塩分を含んだ大気環境下での使用であれば15~30マイクロメートル、より過酷な飛沫や取り扱い条件下であれば25~50マイクロメートルが考えられます。最終的な最小膜厚は、堆積物の種類、形状、多孔性、摩耗、暴露条件、および設計寿命を反映したものでなければなりません。重要な表面と測定箇所を明記し、平均膜厚だけに頼らないでください。
どちらが優れているとは一概には言えません。電解ニッケルめっきは単純な導電性形状には適していますが、電流分布によって結果が変化する可能性があります。無電解ニッケルリンめっきは複雑な形状に対してより均一な被覆を実現しますが、リン含有量によって抵抗率、硬度、腐食挙動が変化します。形状、電気的界面、耐食性要件、および総コストに基づいて、適切な処理方法を選択してください。
普遍的に妥当な換算方法は存在しません。ASTM B117およびISO 9227塩水噴霧試験は、直接的な耐用年数を測定するものではなく、加速比較試験法です。見積依頼書(RFQ)では、試験方法、期間、試料の状態、向き、および故障基準を明確に定義し、その後、現場での実績データまたは用途固有の検証結果に基づいて耐用年数を予測する必要があります。
基材MTC、めっき証明書、寸法報告書、合意された箇所でのめっき厚さ測定値、指定されている場合は密着性または多孔性の結果、腐食試験報告書、必要に応じて最終電気試験結果、および熱処理ロットとめっきバッチのトレーサビリティを要求してください。供給業者の証明書だけでは、納入されたバッチが発注書を満たしていることを証明するものではありません。
投稿日時:2026年8月9日