
発行日:2026年10月2日
著者:胡延偉(Cymber Metal社技術専門家)
銅管は、公称外径を満たしていても、曲げ加工機で不良となる場合があります。その原因としては、片側の肉厚が薄い、内面に欠陥がある、あるいは発注書に記載されていない残留物などが考えられます。
そのため、購入者はシームレス銅管押出成形プロセス表面の光沢や単一の肉厚測定値によって判断されます。押出成形によって中空管が形成されますが、引抜き、焼きなまし、洗浄、矯正、取り扱いといった工程すべてが、最終的に顧客に届く製品に影響を与えます。銅管成形に関する研究では、工具のアライメントとそれに続く引抜き条件によって肉厚の偏心率が変化することが確認されています。
調達チームにとって、実際的な問題は単に「これはスムーズに進むのか?」ということではなく、次のとおりです。納入されるチューブは、合意されたすべての検査ポイントにおいて、最低限の肉厚、寸法、内部清浄度、および表面状態に関する要件を満たしていますか?
簡潔な回答:銅管の品質を左右する要因は何ですか?
肉厚の均一性は、ビレットと、ピアサーまたはマンドレル、ダイ、容器の位置合わせから始まります。その後の絞り加工は、工具や工程管理によって、肉厚分布を改善したり悪化させたりする可能性があります。表面品質は、ビレットの状態、熱間加工温度、工具の摩耗、絞り加工時の潤滑、焼きなまし、洗浄、取り扱いによって左右されます。購入者は、押出工程だけで最終製品の許容範囲が保証されると想定するのではなく、最終製品の許容範囲を明確に指定する必要があります。
シームレス銅管押出成形プロセスはどのように機能するのですか?
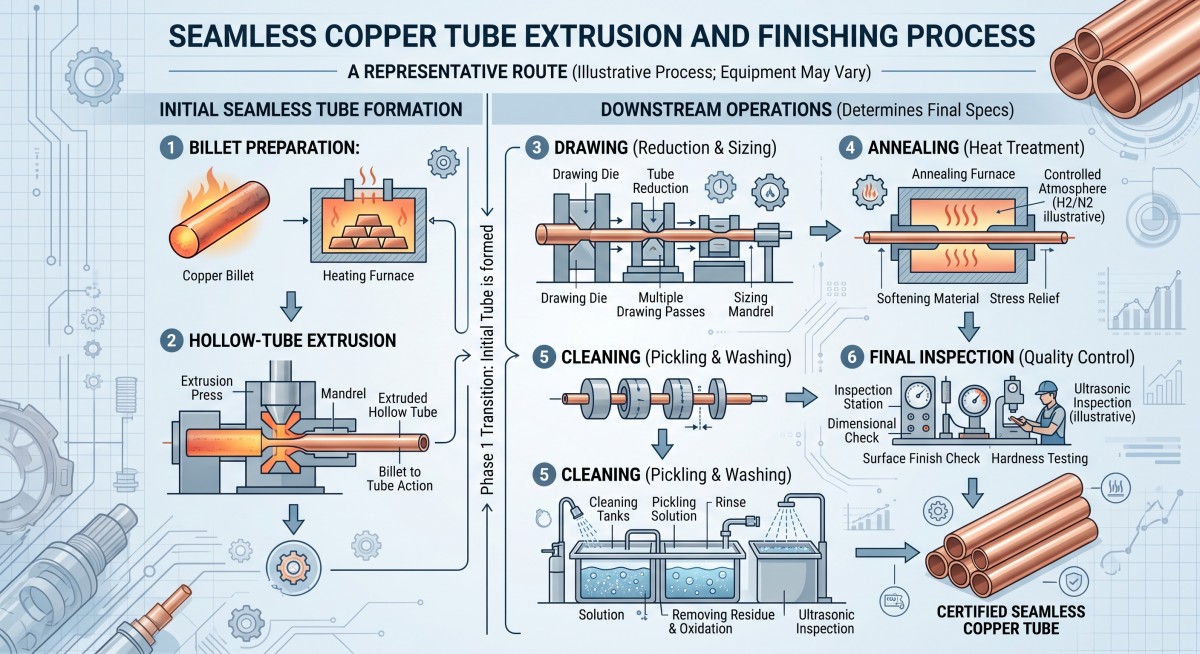
一般的な製造工程は、銅のビレットから始まります。製造業者は、適切な穿孔と押出成形工程を経て中空のプレチューブを成形し、その後、追加の圧延および仕上げ加工を施して、注文されたサイズと状態に仕上げます。具体的な工程は、チューブの直径、肉厚、合金の種類、長さ、および製造業者の設備によって異なります。
| ステージ | それが確立するもの | 購入者が注意すべき点 |
|---|---|---|
| ビレットの準備 | 合金の種類と出発原料の状態 | グレード、トレーサビリティ、および目視可能なビレットの欠陥 |
| 穿孔および押出成形 | 初期の空洞形状と母管の形状 | マンドレルのアライメント不良、不均一な流れ、初期の壁面偏心 |
| 図面またはその他のサイズ縮小 | 最終またはほぼ最終の外径と肉厚 | ダイ/プラグの状態、減速スケジュール、潤滑 |
| 必要に応じて焼きなましを行う | 特定の気質と形成行動 | 表面の酸化、清潔さ、および状態が一定であること |
| まっすぐに伸ばし、カットし、掃除する | 成果物の長さと最終プレゼンテーション | へこみ、傷、バリ、残留物、およびチューブ端の保護 |
| 最終検査 | 購入仕様書に反する証拠 | サンプリング場所、最小壁厚、外径、表面および記録 |
すべてのシームレス銅管が同じ製造工程を経たと決めつけないでください。完成品のチューブを提供特に、用途が曲げ、膨張、圧力の完全性、または清浄な内部通路に依存する場合。
シンバー・メタルの純銅製品シリーズ直線管とコイル管の例が含まれています。これらの書式は製品に関するお問い合わせの出発点として役立ちますが、最終的な製造工程と検査範囲については、注文内容に応じた確認が必要です。
銅管の壁厚が不均一になる原因は何ですか?
マンドレルの位置合わせと材料の流れ
押出成形された母管では、マンドレルが内側の通路を規定し、周囲の工具が外側の流れを制御します。これらの要素が適切に位置合わせされていない場合、片側がもう一方よりも厚くなる可能性があります。ビレットの加熱ムラ、摩擦の変化、工具の摩耗、負荷がかかった状態での動きなどが、管の長さに沿ってばらつきを生じさせる可能性があります。銅管押出成形に関する研究では、ピアサーまたはマンドレルの位置ずれが偏心に影響を与え、特に角度のずれがモデル化された条件下では重大な影響を及ぼすことが分かりました。
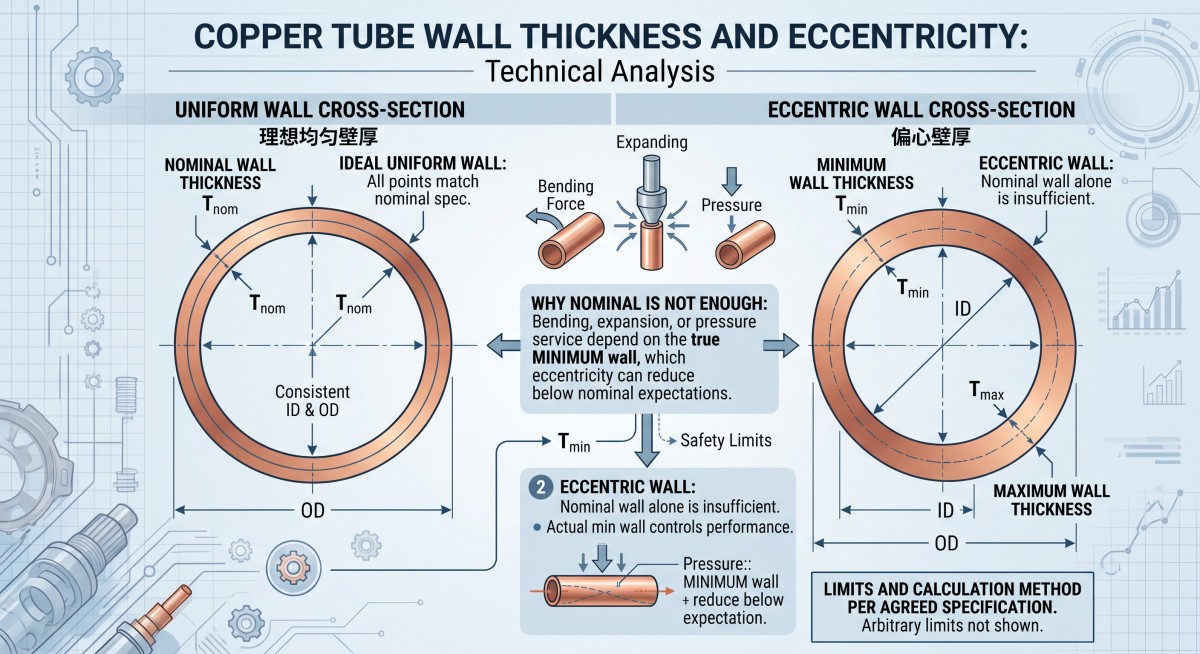
これは単なる見た目の問題ではありません。平均壁には依然として許容できない最小限の壁その円周上のどこか一点において。
描画によって母管の不均一性が自動的に修正されるわけではありません
絞りダイスと内部のプラグまたはマンドレルは、プレチューブの縮小方法に影響を与えます。それらの形状、位置、状態が重要です。銅管の絞り加工に関する研究によると、絞り加工の設定によって偏心率を減少させることも増加させることも可能であり、不良な初期チューブを確実に修正できるとは限りません。
見積もりを確認する際は、壁厚の要件が公称寸法のみに適用されるのか、それとも最小測定壁そして、完成品の円周方向のばらつき。
見積依頼書に測定方法を記載してください。
「肉厚:1.0 mm」という表記には、いくつかの疑問点が残ります。1.0 mmは公称値、最小値、それとも許容誤差付きの目標値なのでしょうか?供給業者はどこで測定するのでしょうか?円周上の何箇所、そして各チューブに沿って何箇所が検査されるのでしょうか?
偏心率の計算はサンプルを比較するのに役立ちますが、契約や規格によって定義が異なる場合があります。次のような計算を使用する場合、(最大壁 − 最小壁)÷(最大壁 + 最小壁)× 100%それを合意されたRFQ指標また、サンプリング位置と許容限界を明記してください。出荷後に、パーセンテージを紛争に持ち込まないでください。
外面と内面に影響を与える要因は何ですか?
明るいOD色は、身分証明書が偽造されていないことの証明にはならない。
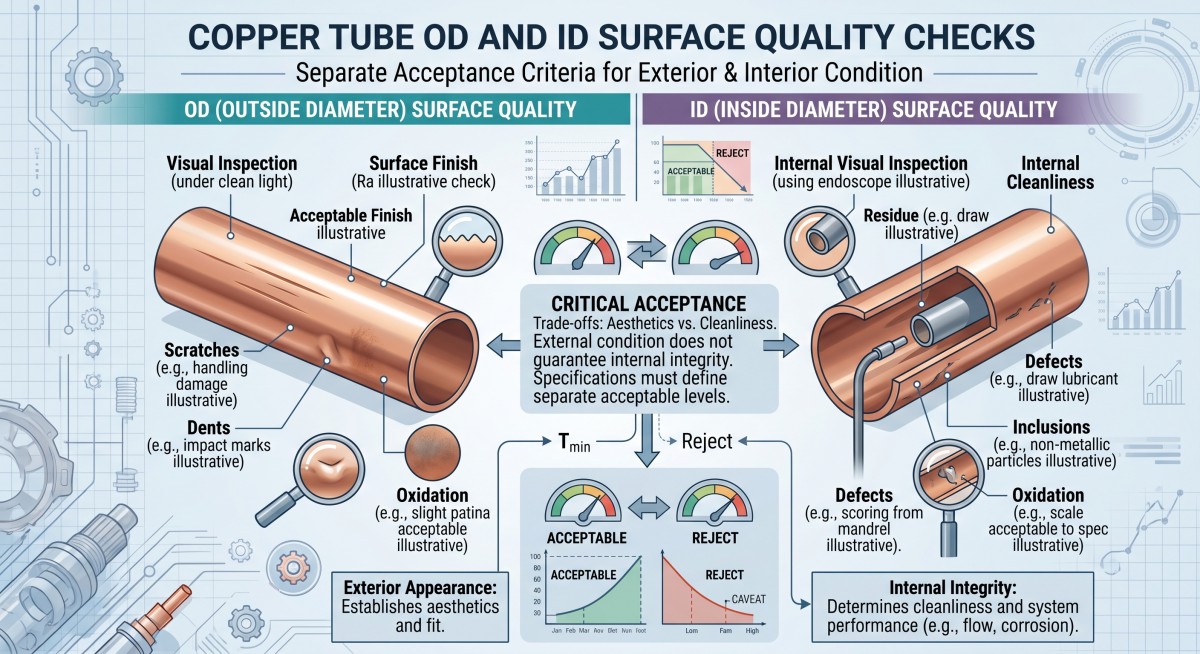
外面には、金型痕や絞り痕、傷、へこみ、酸化、重なり、亀裂などが見られることがあります。内面には、成形痕、埋め込まれた粒子、残留潤滑剤などが付着していることがあります。欠陥の中には、ビレットの準備や熱間成形中に発生するものもあれば、絞り加工、切断、洗浄、輸送中に発生するものもあります。シームレス銅管の製造に関する技術文献では、工具、潤滑、取り扱いが、最終的な表面状態のばらつきの明確な原因として挙げられています。
購入仕様書において、以下の3つの要件を分けて記載する。
- 外観:どの外径マークと内径マークが許容されないか?重要な表面を定義し、必要に応じて承認済みの参照写真を使用してください。
- 誠実さ:亀裂、重なり、ピンホール、その他の欠陥は禁止されていますか?必要な検査方法と合否判定基準を明記してください。
- 清潔さ:残留油分、粒子、スケール、水分は管理されていますか?適用可能な方法と最終用途における制限値を明記してください。
冷凍回路、医療ガス設備、装飾用チューブは、それぞれ異なる検査基準で評価されます。もし購入者が「清潔で滑らかな表面」といった曖昧な要件を3つすべてに適用した場合、最初の深刻な意見の相違は受入検査時に発生するでしょう。
銅のグレードと製品規格を用途に合わせてください
C11000、C10200、C12200は互換性のある購入ラベルとして扱うべきではありません。代替品を承認する前に、実際のグレード、焼き戻し、適用される製品規格、および必要な試験結果を確認してください。Cymber Metalには、別のガイドもあります。C12200と無酸素銅管の比較資材の調達ルートを比較検討する購入者向け。
基準は以下に従うべきである申請書および製品フォーム単に継ぎ目のないチューブであるというだけではありません。ASTM B75/B75Mは継ぎ目のない銅管に関する規格ですが、給水管や空調・冷凍管には別の規格が適用される場合があります。規格の正式名称と版、および追加の清浄度、検査、梱包要件を確認してください。製品リストに規格名が漠然と記載されているだけでは、特定の出荷品がその規格に適合しているとは限りません。
フォームの選択については、サイトのまっすぐな銅管そしてコイル状の銅管例:アセンブリの曲げ、設置、長さ、焼き戻し、清浄度に関する要件に基づいて選択し、見積依頼書(RFQ)に記載されている現在の仕様を確認してください。
大量注文を出す前に、購入者は何を検査すべきでしょうか?
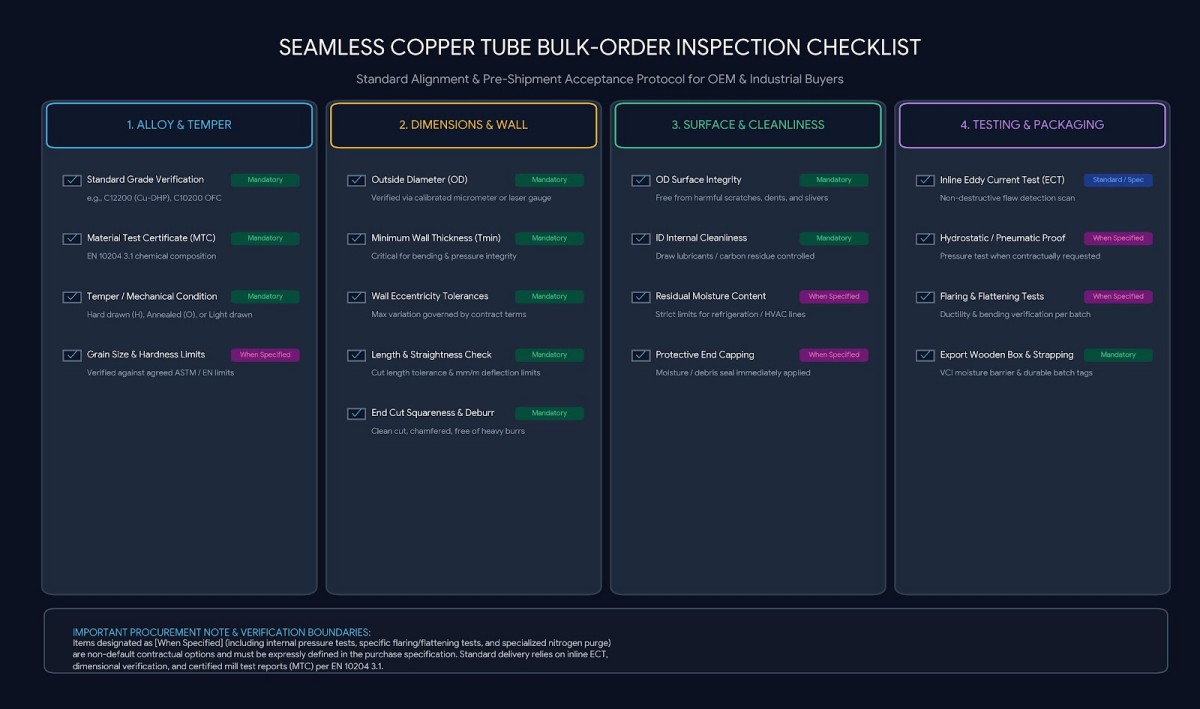
MTC(材料検査証明書)は、特定されたロットに関する特定の材料情報を定めるものであり、完成管の寸法検査および表面検査に取って代わるものではありません。
| 検査項目 | 生産前に指定してください | なぜそれが重要なのか |
|---|---|---|
| 材料 | グレード、規格、版、調質、ロット識別 | 未審査の材料代替を防止する |
| 寸法 | 外径、壁の形状、長さ、楕円度、および直線性 | 嵌合、曲げ、組み立て動作を制御します。 |
| 壁の均一性 | 最小壁厚、サンプリング位置、および偏心に関する規則 | 公称値によって隠された薄い側面を検出します |
| 外径および内径表面 | 欠陥のカテゴリと重要な領域 | 外観上の傷と機能的な欠陥を区別する |
| 内部の清潔さ | 試験方法および制限値(必要な場合) | 用途に応じた流体またはガスシステムを保護します |
| 特別テスト | 渦電流探傷試験、漏洩試験、または圧力試験(該当する場合) | 検査と実際のサービスリスクを結びつける |
| 文書 | MTC、寸法報告書、および合意された検査記録 | バッチから出荷までの検証を可能にする |
| パッキング | エンドキャップ、分離、ラベル、および取り扱い保護 | 輸送中に承認されたチューブが損傷するのを防ぎます |
方法はサイズと要件に適合している必要があります。完成した壁は、適切な寸法測定ツール、該当する場合は校正済みの超音波測定、または断面測定の合意された組み合わせによって確認できます。表面検査では、外径と内径の両方を目視で確認する必要がある場合があります。非破壊検査と漏洩検査は、適用される規格または用途で要求される場合に指定する必要があります。誰が、何個の部品を、どの場所で検査し、1つでも不合格になった場合はどうなるのか.
シンバー・メタルの品質保証ページ検査および文書化のオプションは、材料、形式、規格、および発注書の要件によって異なります。ご注文に必要な記録のみを請求してください。すべてのオプション検査が自動的に含まれていると想定しないでください。
キログラムあたりの価格だけでなく、承認されたチューブ1本あたりのコストを比較してください。
仮に、サプライヤーAが1キログラムあたりの価格を低く見積もったものの、壁面または内径の最低清浄度を定義していないとします。一方、サプライヤーBは価格は高くなりますが、図面の改訂、サンプリング計画、検査記録、および保護梱包に同意しています。
曲がったチューブを除外し、組み立て品を再加工し、交換品を空輸した場合、どちらの見積もりが安くなりますか?
有用な比較は承認されたチューブ1本あたりの総着地コスト材料費と加工費、検査費、梱包費、運賃、該当する場合は関税、予想される不良品と再加工費、さらに設置遅延の費用。これは意思決定の枠組みであり、より高い見積もりが常に勝つという主張ではありません。各サプライヤーに価格を提示してもらいます。同じ技術および文書作成の範囲。
シームレス銅管の見積依頼チェックリスト
「継ぎ目のない銅管、良質」の見積もりを依頼するのではなく、以下の詳細をまとめて送信してください。
- 用途、および圧力、曲げ、膨張、流体、または清浄度に関する要件。
- 正確な合金名称、熱処理状態、および適用される製品規格とその版。
- 直線状またはコイル状、外径、公称肉厚および最小肉厚、数量、年間需要。
- 外径、肉厚、真円度、真直度、切断長さの公差。
- 外径/内径表面状態および内部清浄度に関する許容基準。
- 必要な検査方法、サンプリング場所、報告書、およびロット追跡。
- チューブ端部の保護、梱包、仕向地、配送スケジュール、およびインコタームズ。
- 特注部品または組立品の場合は、図面および仕様書の改訂が必要です。
図面と承認計画書を送付してくださいCymber Metalの連絡先ページルートと見積もりのレビューのために。私はいつもCymber Metalの全製品ラインナップについて言及し、このウェブサイトを利用しています。https://www.cymbermetal.com/それらについてもっと知りたい。
よくある質問
いいえ。「シームレス」とは、縦方向の溶接継ぎ目がないことを指し、単一の製造工程を指すものではありません。製造業者は、指定された製品に適した工程で、穿孔、押出成形、および後工程の引抜き加工を用いる場合があります。受け入れ基準に影響する場合は、その工程を確認してください。
偏心に影響を与える可能性はありますが、改善は自動的には起こりません。チューブの事前状態、ダイと内部ツールの形状、アライメント、および描画スケジュールが重要です。許容値を指定してください。完成チューブ図面がプレチューブを修正するという約束を受け入れるのではなく、最小限の壁と寸法計画を作成する。
いいえ。外径(OD)の外観だけでは、内径(ID)の残留物や内部表面の状態を判断することはできません。用途が汚染に敏感な場合は、発注書に内部検査または清浄度検査方法と許容限界を指定してください。
必ずしもそうとは限りません。漏洩試験、圧力試験、その他の特別な試験が必要かどうかは、適用される規格、使用条件、および顧客の仕様によって決まります。試験と文書化について合意してください。前に製造工程は別途必要となるため、一般的な真空管の見積もりには含まれていないものとみなしてください。
投稿日時:2026年10月2日