
発行日:2026年8月4日
著者:胡延偉(Cymber Metal社技術専門家)
硬度だけで高耐久性ブロンズを選ぶのはやめましょう。
硬質の青銅製ブッシュでも、シャフトの仕上げ、摺動クリアランス、潤滑システムが適切でない場合、焼き付く可能性があります。軟質の鉛入り青銅は汚染には耐えられますが、衝撃荷重を受けると変形します。高強度のニッケルアルミニウム青銅は機械的負荷には耐えられますが、その強度、耐海水性、キャビテーション性能が用途で必要とされない場合、完成品のコストが不必要に高くなります。
間違った等級が見積もりで失敗することはめったにない。
機械加工、組み立て、または数週間の使用後に故障する。
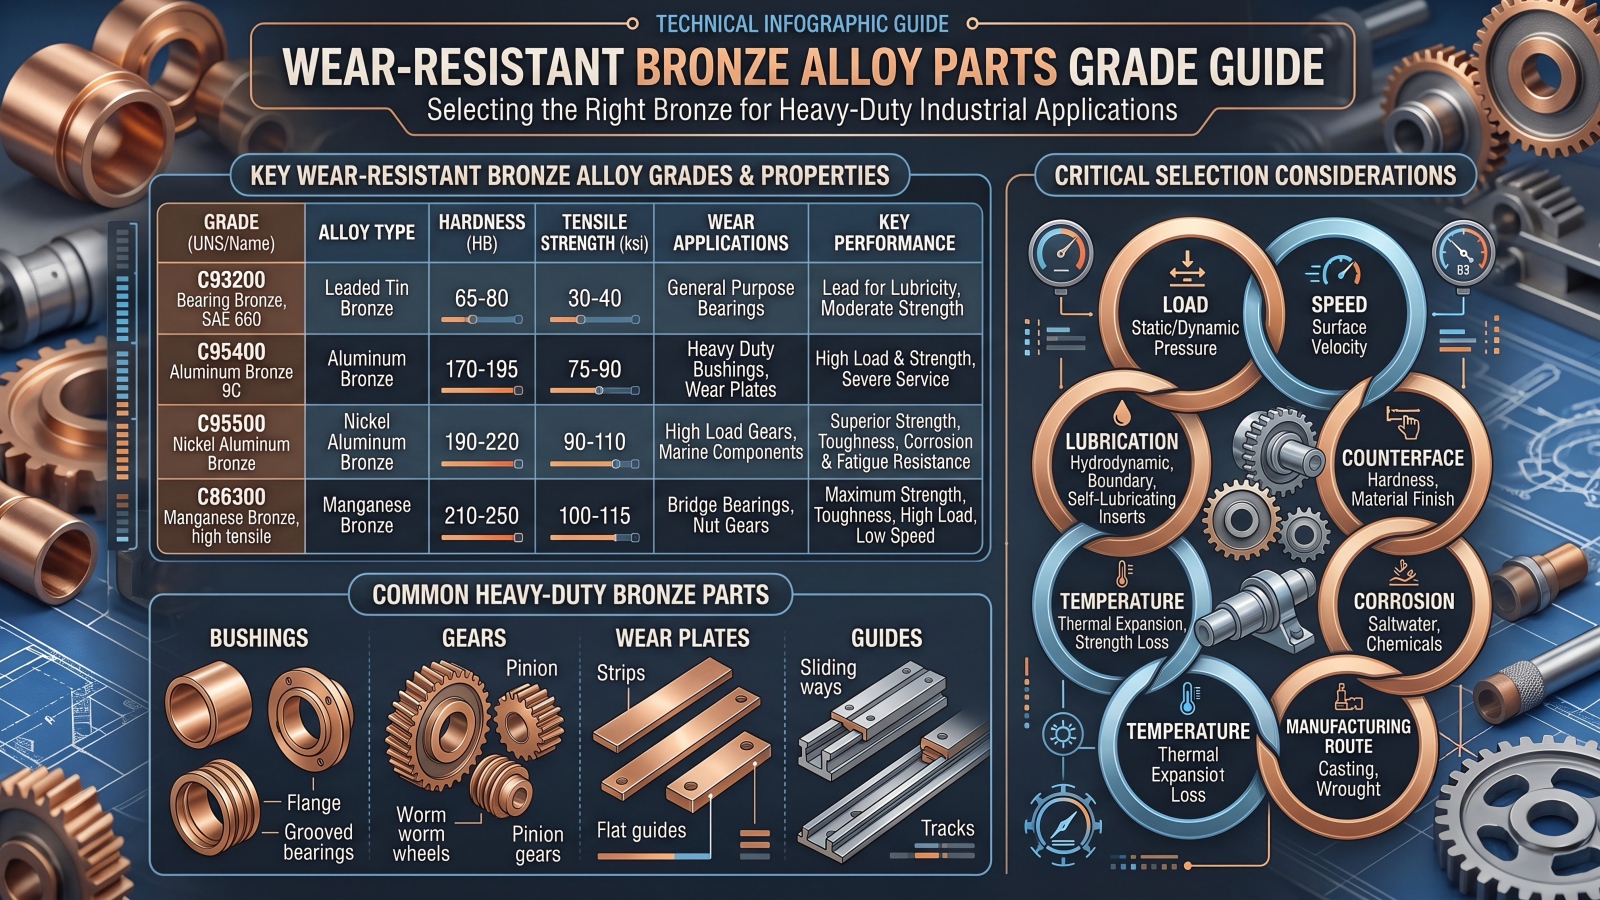
簡単な答え:耐摩耗性青銅合金部品に最適なグレードは普遍的に存在しません。C93200は、適合性と埋め込み性が求められる潤滑ベアリングによく選ばれます。C95400は、高負荷のブッシング、ギア、摩耗プレートの出発点としてより強度が高いグレードです。高強度、海水腐食耐性、キャビテーション耐性が求められる場合は、C95500または鍛造C63000が適している場合があります。C86300は、非常に高い静荷重と低速運動によく用いられます。C90700は、ギアや一部の低鉛ベアリング用途に適している場合があります。最終的な選定は、荷重、表面速度、潤滑、衝撃、対向面、温度、腐食、製造方法に基づいて行う必要があります。
「耐摩耗性ブロンズ」が仕様書に含まれない理由
摩耗は単一の材料特性ではない。
- ベアリング圧力
- 滑り速度または振動速度
- 潤滑方式
- スタート・ストップ周波数
- 衝撃荷重
- シャフト硬度
- シャフト表面粗さ
- アライメント
- 走行クリアランス
- 動作温度
- 汚染
- 腐食性物質への曝露
- 必要な耐用年数
サプライヤーはこのRFQから適切な合金を選択できません。
製品:耐摩耗性ブロンズブッシング
数量:500個
最良の価格をご提示ください。
「耐摩耗性青銅」という表現は、グレード、鋳造方法、潤滑条件、完成寸法、または受入試験を定義するものではありません。
実用的な見積依頼書は、より難しい質問に答えなければならない。
部品は実際に使用中にどのような状況に直面するのだろうか?
どのブロンズグレードがどの過酷な使用条件に適しているか?
| 学年 | 最高の出発点 | 主な利点 | 購入時の大きなリスク |
|---|---|---|---|
| C93200 | 中程度の負荷と速度下での潤滑ブッシュ | 適合性、埋め込み性、加工性 | 低強度。一般的に鉛を約6~8%含有する。 |
| C95400 | 高負荷用ブッシング、ギア、摩耗プレート、ガイド | 高強度、高硬度、および工業用腐食耐性 | より高度な加工が必要。潤滑は依然として重要。 |
| C95500 | 海洋、キャビテーション、高負荷コンポーネント | 海水耐性とキャビテーション耐性を兼ね備えた強度 | 合金のコストと加工コストが高い |
| C63000 | 鍛造シャフト、ガイド、ブッシング、船舶用ハードウェア | 鍛造強度、疲労性能、耐腐食性能 | 製品の状態と製造工程を管理しなければならない |
| C86300 | 低速・高負荷用ブッシングおよびねじ込みナット | 高い強度と耐荷重能力 | 汎用的な船舶用合金ではない。潤滑と腐食については検討が必要である。 |
| C90700 | 歯車、ウォーム、および厳選された低鉛摩耗部品 | 錫青銅の耐摩耗性および耐腐食性 | 鉛入り軸受青銅よりも埋め込み性が低い |
| C51000/C52100 | スプリング、接点、シム、薄型摩耗部品 | 弾性性能と薄肉部の耐摩耗性 | 大型高荷重ベアリングの標準選択肢ではありません |
この表は選別ツールであり、アプリケーションエンジニアリングに取って代わるものではありません。
代表的な合金データ
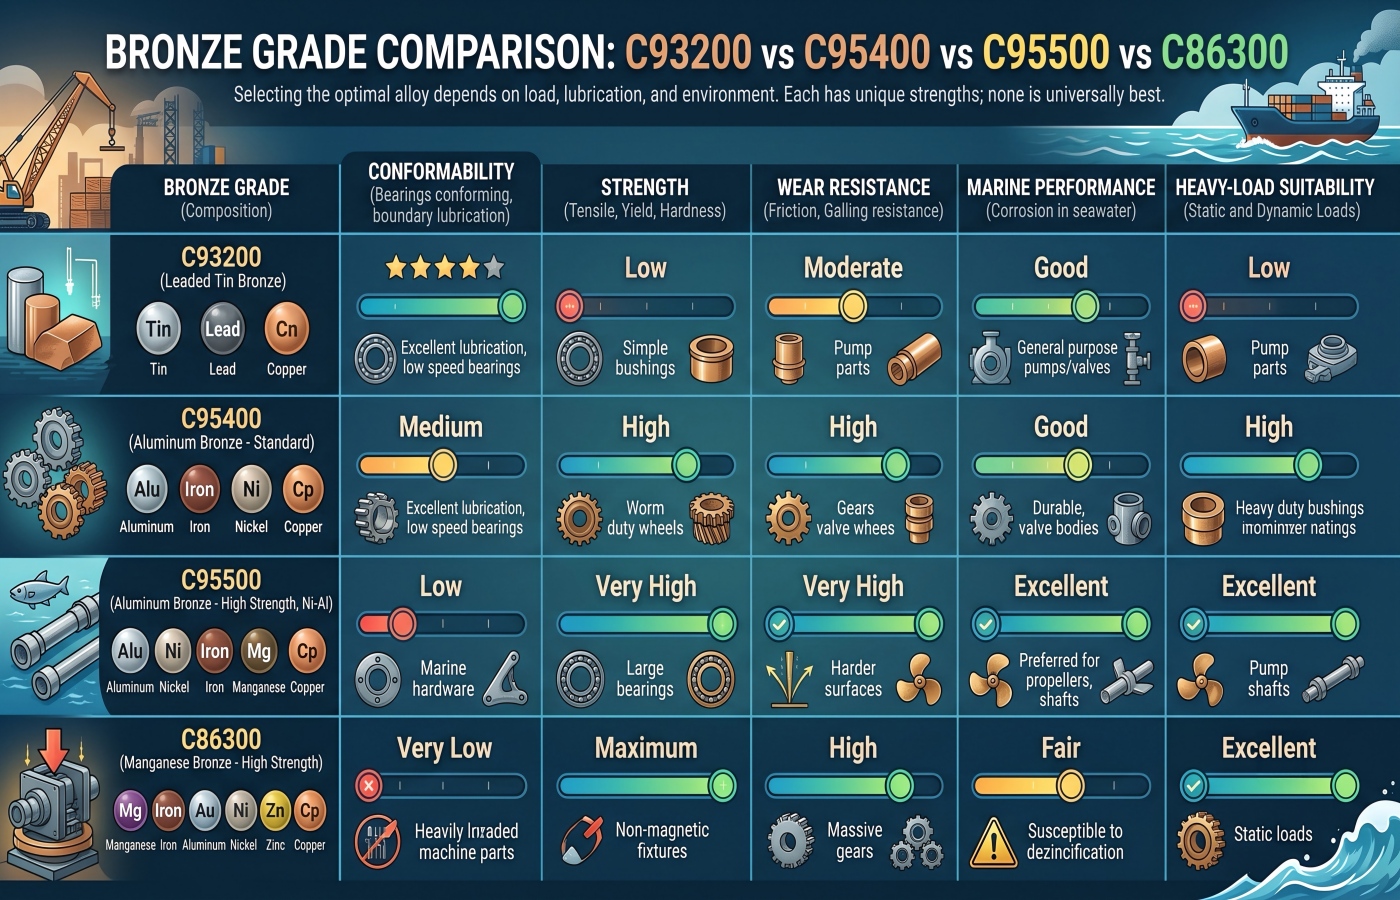
以下の値は予備的な比較に役立ちます。組成限界値および機械的特性は、適用される規格、製品形状、鋳造または鍛造方法、および認証された材料の状態に基づいて確認する必要があります。
| 学年 | 一般的な組成参照、重量% | 代表的な機械的参考資料 | 実践的なポジショニング |
|---|---|---|---|
| C93200 | Sn 6.3~7.5、Pb 6.0~8.0、Zn 2.0~4.0 | 引張強度約240MPa、降伏強度約125MPa、硬度約60~70HB | 汎用ベアリング用青銅で、埋め込み性に優れている。 |
| C95400 | Al 10.0~11.5、Fe 3.0~5.0 | 引張強度約585MPa、降伏強度約220MPa、硬度150~190HB | 高強度アルミニウム青銅 |
| C95500 | Al 10.0 ~ 11.5、Ni 3.0 ~ 5.5、Fe 3.0 ~ 5.0 | 引張強度約620MPa、降伏強度約260MPa、硬度170~200HB | 高荷重および船舶用途向けのニッケルアルミニウム青銅 |
| C86300 | Cu 60 ~ 66、Zn 22 ~ 28、Al 5.0 ~ 7.5、Mn 2.5 ~ 5.0、Fe 2.0 ~ 4.0 | 引張強度約760MPa、降伏強度約415MPa、硬度200~230HB | 低速・高荷重に対応する高強度マンガン青銅 |
| C90700 | Sn 10.0~12.0、Pb 最大約0.5、Zn 最大約0.5 | 引張強度約275MPa、降伏強度約140MPa、硬度約70~85HB | 歯車および一部のベアリング用途には錫青銅を使用 |
これらは参考値であり、契約上の保証値ではありません。熱処理、遠心鋳造、連続鋳造、または鍛造された製品は、同じ合金規格名を持つ他の製品と大きく異なる場合があります。
異なる製造条件で得られた引張強度と硬度を組み合わせて、両方を発注書に記載しないでください。
C93200 ベアリングブロンズ(SAE 660と関連付けられることが多い)は、一般的に以下の用途に使用されます。
- スリーブベアリング
- ブッシング
- スラストワッシャー
- ポンプ部品
- 一般機械用ベアリング
- 潤滑された摺動部
鉛含有量が高いため、適合性と埋め込み性に優れています。小さな粒子は、シャフトをすぐに傷つけるのではなく、より柔らかいベアリング表面に埋め込まれることができます。
それは次のような場合に価値を発揮します。
- 潤滑は不完全です
- シャフトアライメントは理想的ではありません
- 汚染を完全に除去することはできない
- ベアリングは慣らし運転中にわずかに変形する必要がある
しかし、その柔らかさゆえに、激しい衝撃や極めて高い単位荷重下ではその有用性が制限される。
購入者は、加工が容易でニッケルアルミニウム青銅よりも安価であるという理由でC93200を選択するかもしれません。しかし、ブッシングが繰り返しハンマーで叩かれたり、エッジ荷重がかかったり、ハウジングのサポートが不十分だったりすると、見かけ上の節約効果は、塑性変形、クリアランスの喪失、そして早期交換という結果に転じる可能性があります。
C93200 適合性に関する警告
C93200には一般的に約6~8%の鉛が含まれています。
これにより、別途調達に関する意思決定が必要となります。購入者は以下の点を確認する必要があります。
- 現在のRoHS指令の要件および適用される免除事項
- 顧客固有の制限物質仕様
- 飲料水の必要量
- 食品接触制限
- スクラップ分別要件
- 仕向地市場規制
- 必要な材料申告
機械的な用途が適切に見えるという理由だけで、C93200を承認してはならない。
C95400 アルミニウム青銅C93200よりも大幅に高い強度を必要とする重荷重用青銅部品の最も一般的な出発点の1つです。
代表的な用途としては以下のようなものがあります。
- 高負荷ブッシュ
- 歯車とウォームホイール
- 摩耗プレート
- ガイドブロック
- スライドコンポーネント
- バルブ部品
- 重機部品
- 製鉄所および成形設備部品
C95400は以下の機能を提供します:
- 従来の鉛入り軸受青銅よりも強度が高い
- 硬度が高い
- 適切な潤滑条件下では優れた耐摩耗性能を発揮します。
- 多くの産業環境において優れた耐食性を示す
- 衝撃や変形に対する耐性が向上した
自己潤滑性はありません。
「アルミニウム青銅は耐摩耗性に優れている」という理由でC95400を選択し、潤滑剤を除去するのは、エンジニアリング上の判断として誤りである。高強度青銅であっても、乾式滑り条件下では摩擦熱が発生したり、材料が転移したり、不適切なシャフトに焼き付きを起こしたりする可能性がある。
接合面、クリアランス、潤滑経路は、合金選定の一部である。
C95400はC93200よりも加工に手間がかかる場合があります。購入者は以下の点に留意する必要があります。
- 工具負荷の増加
- より高度なチップ制御
- バリ取り作業の強化
- ワーク保持の安定性
- 表面仕上げ要件
- 検査時間
- 仕上げ手当の可能性
比較対象として正しいのは完成品のコストであり、鋳造原料の価格ではない。
C95500 ニッケルアルミニウム青銅コンポーネントが以下の組み合わせを必要とする場合に、一般的に評価されます。
- 高強度
- 耐摩耗性
- 海水腐食耐性
- キャビテーション耐性
- 衝撃荷重に対する耐性
- 寸法安定性
代表的な用途としては以下のようなものがあります。
- 船舶用ブッシング
- ポンプおよびバルブ部品
- プロペラ関連部品
- ガイドベアリング
- 高耐久性ギア
- 高負荷摩耗部品
- 油圧機器部品
ニッケルは装飾目的で添加されるものではありません。ニッケルは合金系、機械的特性、相安定性、腐食挙動を変化させます。
それもコスト増につながる。
部品が腐食やキャビテーションにさらされない、清潔で潤滑された屋内機械内で使用される場合、C95500は不要な場合があります。C95400または他のベアリングブロンズで要件を満たし、総コストを削減できる可能性があります。
重要な船舶用部品については、購入者は化学組成だけでなく、以下の点も確認すべきである。
- キャスティングルート
- 熱処理条件
- 微細構造制御
- 修理溶接履歴
- 内部健全性
- 機械的特性の結果
- 腐食への曝露
- 最終加工および表面状態
C95500認証は、すべての重要な鋳造品が要求される内部品質を満たしていることを自動的に証明するものではありません。
C63000 ニッケルアルミニウム青銅これは、棒状、バー状、鍛造品、またはその他の加工形状で一般的に供給される鍛造合金です。
以下のような場合に検討される可能性があります。
- シャフト
- バルブステム
- ガイド
- 指輪を着用する
- ブッシング
- 船舶用ハードウェア
- 高強度機械加工部品
鍛造加工は、鋳造製品とは異なる結晶構造と機械的特性をもたらすことができる。
C63000はC95500の単純な1対1の代替品として扱うべきではありません。購入者は以下の点を比較検討する必要があります。
- 正確な組成
- 製品規格
- 鍛造または鋳造ルート
- 熱処理
- 方向性特性
- 利用可能な寸法
- 機械加工代
- 検査要件
鋳造品か鍛造品かといった製品形態を明示せずに「ニッケルアルミニウム青銅」とだけ指定した図面では、商業的な解釈の余地が大きすぎる。
C86300 マンガン青銅非常に高い負荷と比較的遅い動きにさらされる部品によく検討されます。例えば、以下のような部品です。
- 橋梁および建設機械用ブッシング
- ねじ込みナット
- 重圧部品
- クレーンおよび昇降装置の部品
- 低速回転ベアリング
- 高負荷ガイド部品
C86300はマンガン青銅と呼ばれることが多いが、冶金学的には高強度銅・亜鉛・アルミニウム・マンガン系の合金に属する。
その強度は、従来の錫含有青銅よりもはるかに高い可能性がある。
それは、高速回転に最適な素材であるという意味ではない。
筋力増強では補えないもの:
- 潤滑不足
- シャフトの仕上げが悪い
- 過剰な滑り速度
- 位置ずれ
- エッジローディング
- クリアランスが不適切
- 腐食性媒体は選定時に考慮されない
C86300は、あらゆる青銅製ブッシュの汎用代替品としてではなく、高負荷用途向けのエンジニアリング合金として扱うのが最適です。
C90700 錫青銅一般的に以下の目的で検討される:
- ウォームギア
- 歯車
- ブッシング
- ベアリング
- ポンプ部品
- 優れた耐食性が求められる部品
錫含有量が高いため、C93200のような高鉛含有量を必要とせずに、強度、硬度、耐摩耗性を向上させることができます。
その代償として、埋め込み性が低下する。
界面に硬い汚染物質が付着した場合、低鉛錫青銅はC93200よりも耐性が低い可能性があります。そのため、より優れたシール性、潤滑油の清浄度、およびシャフトの保護が必要になる場合があります。
C90700は、「鉛フリー」という表示だけで選ぶべきではなく、正確な化学物質の許容限度値と仕向け地の市場の要件を確認する必要があります。
薄いバネの接触部、クリップ、シム、および柔軟な摩耗要素は、厚くて頑丈なブッシングとは異なる問題である。
Cymber MetalのC51000とC52100リン青銅シリーズコンポーネントが以下の要件を満たす場合に適している可能性があります。
- 弾力的な回復
- バネの力
- 薄片疲労抵抗
- 中程度の滑り摩耗
- 電気接点性能
- 精密プレス加工
これらは通常、大型で衝撃荷重のかかるスリーブベアリングの第一選択肢ではありません。
バネ接触用合金から軸受用合金へ、あるいはその逆へと切り替えてはいけません。どちらも耐摩耗性青銅として販売されているからです。
グレードを選択する前に、ベアリング圧力とPVを計算してください。
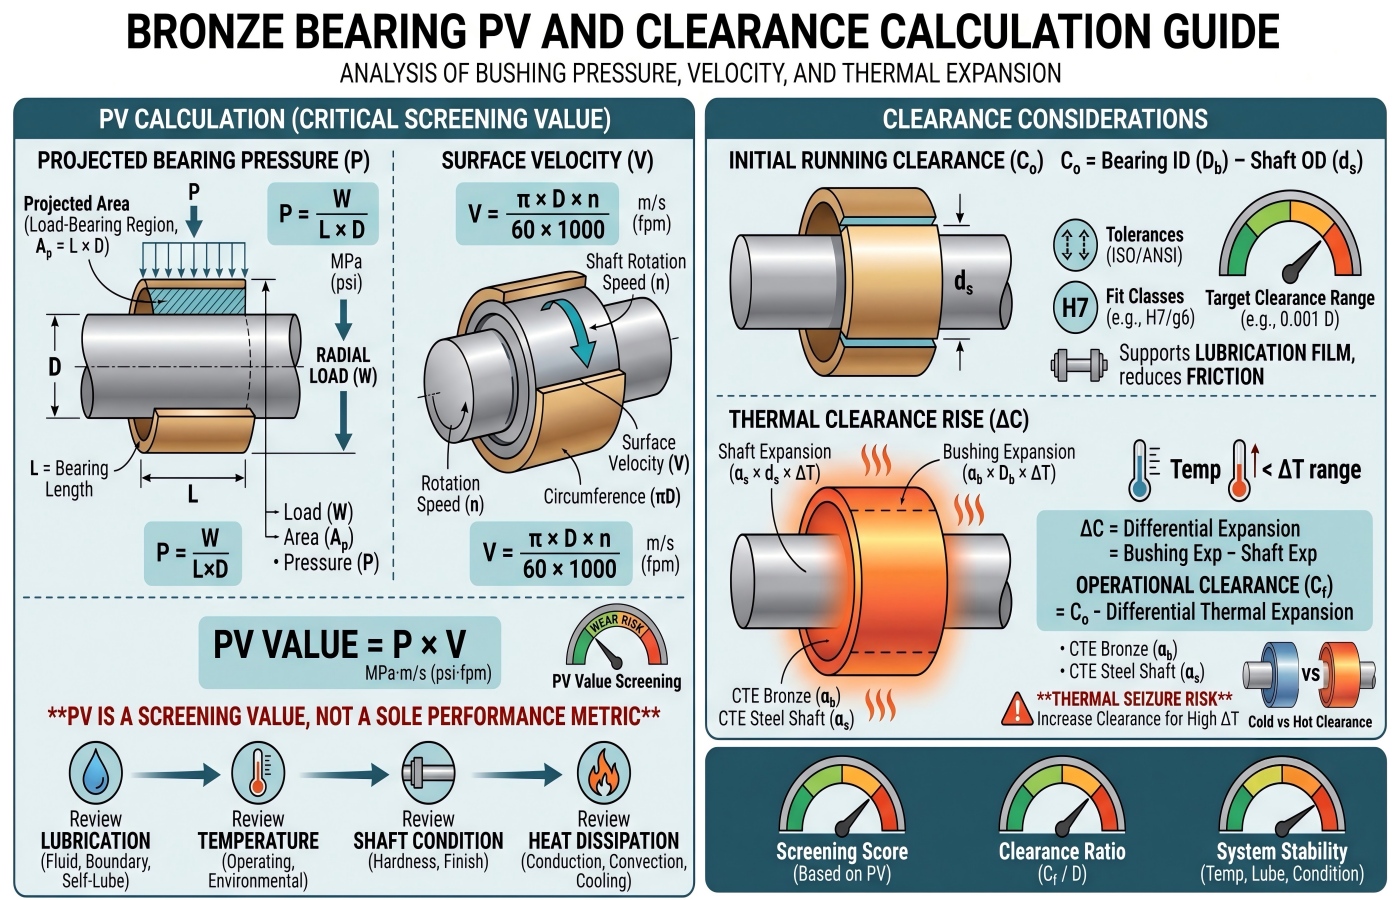
滑り軸受の最初のエンジニアリングスクリーニングでは、通常、予測される軸受圧力が含まれます。
P = W ÷ (D × L)
どこ:
P= 予測ベアリング圧力W= ラジアル荷重D= 軸径L= ベアリングの長さ
仮定する:
- 半径方向荷重:20,000 N
- シャフト径:40mm
- ベアリングの長さ:50mm
投影面積:
40 × 50 = 2,000 mm²
ベアリング圧力:
20,000 ÷ 2,000 = 10 N/mm² =10 MPa
表面速度が0.20m/sの場合:
PV = 10 MPa × 0.20 m/s = 2.0 MPa·m/s
その数字は、自動的に合否を判断するものではありません。
これは、以下の項目と併せて検討する必要のあるスクリーニング値です。
- 潤滑方法
- 起動頻度
- 振動運動または連続運動
- 放熱
- カウンター面材
- 住宅支援
- 汚染
- 使用温度
- 必要寿命
試験方法と動作条件を確認せずに、一般的なオンライン表からPV定格値をコピーしないでください。
シャフトは良質な青銅製ベアリングを破壊する可能性がある
ブロンズ製の金具では、不適切な相手面を補修することはできません。
図面には以下の点を盛り込む必要があります。
- シャフト材質
- シャフト硬度
- 表面仕上げ
- 丸み
- なくなる
- アライメント
- 表面コーティング
- 潤滑溝
- 組み立て時の清潔さ
シャフトが柔らかすぎたり、表面が粗かったりすると、凝着摩耗や急速な傷つきが生じる可能性があります。また、過度に硬くても仕上げの悪いシャフトも、ベアリング面を損傷する可能性があります。
供給業者がブッシングの図面のみを受け取った場合、設計レビューは不完全である。
シャフトとベアリングは摩擦学的に対をなす。両者を合わせて評価する。
走行時のクリアランスは温度によって変化する
青銅合金の熱膨張係数は、合金の種類や温度範囲によって異なりますが、一般的に約16~18 µm/m・K程度です。
直径100mmの青銅が80℃の温度上昇にさらされた場合、制約のない熱膨張はおおよそ次のようになります。
ΔD = α × D × ΔT
16 µm/m·K の場合:
16 × 10⁻⁶ × 100 mm × 80 =0.128 mm
18 µm/m·K の場合:
18 × 10⁻⁶ × 100 mm × 80 =0.144 mm
これは、作動クリアランスが自動的にその分だけ変化するという意味ではありません。鋼製シャフトも膨張しますし、ブロンズブッシュはハウジングや圧入によって拘束される可能性があります。
それはより重要な点を証明している。
動作温度や組み立て条件を考慮せずに、室温での適合性を選択することはできません。
H7/h6という適合指定だけでは、すべてのベアリングの正しい運転クリアランスを定義するものではありません。
製造工程変更による性能とコスト
連続鋳造
連続鋳造棒材および管材は、以下の実用的なバランスを実現できます。
- サイズ展開
- 一貫した構造
- ほぼネットの中空形状
- 機械加工の経済性
- 再現可能な生産
等級や注文内容によっては、ASTM B505/B505Mなどの規格が適用される場合があります。
遠心鋳造
遠心鋳造は、以下のような用途によく用いられます。
- 大型ブッシング
- 袖
- リング
- 円筒形摩耗部品
この方法は、高密度の円筒形鋳造品を製造でき、棒材からの機械加工に比べて除去材料量を削減できます。ASTM B271/B271Mが適用可能です。
砂型鋳造または永久型鋳造
ニアネットシェイプは、以下の材料消費量を削減できる可能性があります。
- ギア
- フランジ付きブッシング
- 摩耗プレート
- 不規則な部品
購入者は、許容される気孔率、補修条件、加工代、および検査要件を定める必要があります。ASTM B584またはASTM B148などのグレード固有の規格が関連する場合があります。
鍛造品および加工品
鍛造または加工されたアルミニウム青銅製品は、以下のような場合に正当化される可能性がある。
- 方向性のある機械的特性が重要
- 高い疲労強度が求められる
- 重要なセクションでは、鋳造に関連する不連続性を避ける必要がある。
- この部品は棒材または鍛造品から機械加工される。
ASTM B150/B150Mは、特定のアルミニウム青銅製の棒、バー、形材、鍛造品に適用される場合があります。
規格は合金の種類と製造方法の両方に合致していなければなりません。鋳造合金のグレードを鍛造製品の規格で指定して、供給業者がその矛盾を黙って解決してくれると期待してはいけません。
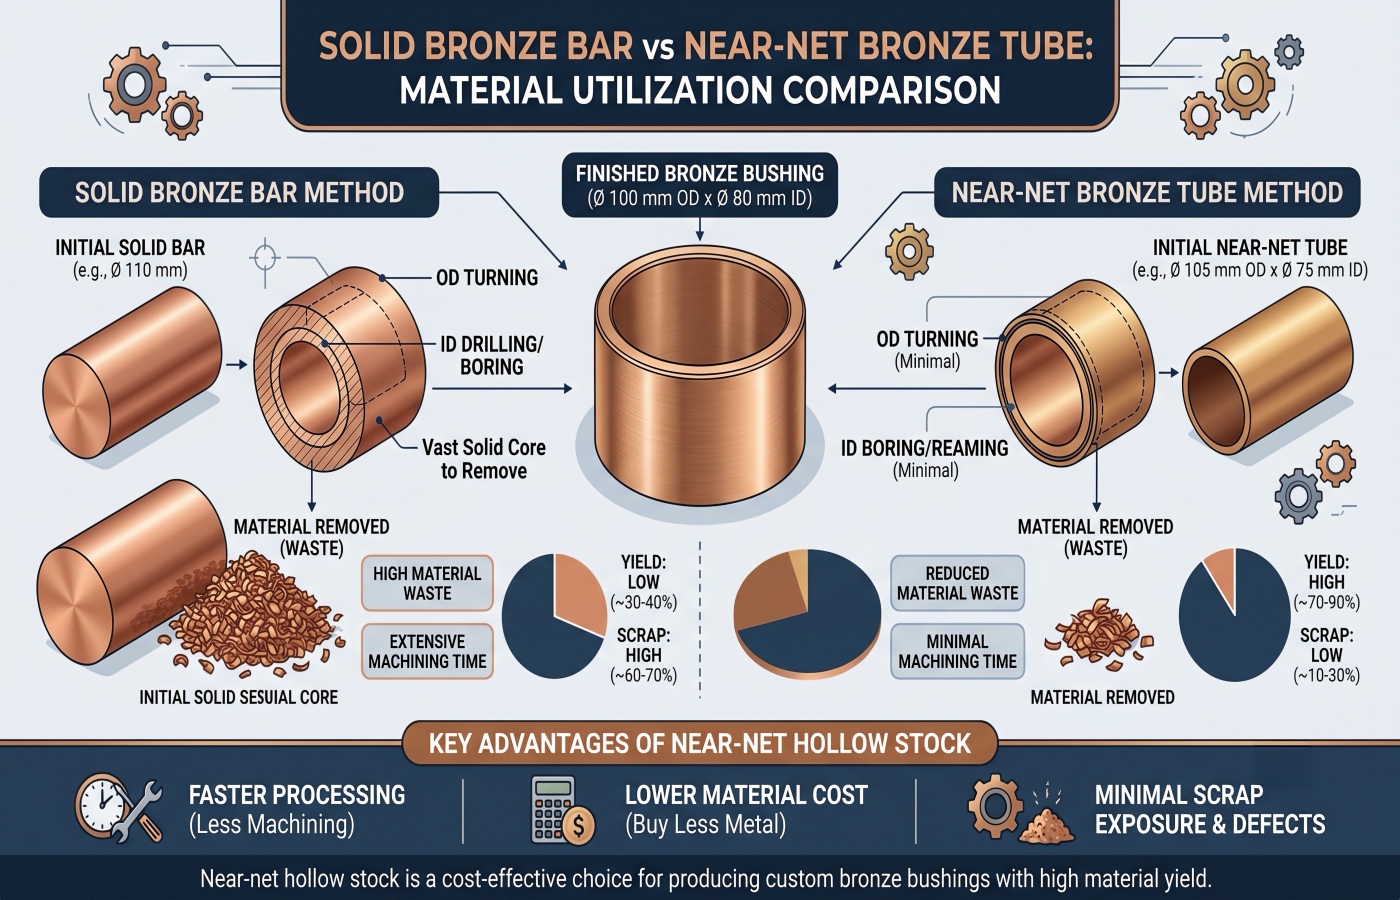
ニアネットブロンズ管は、より安価な合金よりもコスト削減効果が高い
完成したC93200ブッシングを考えてみましょう。
- 完成外径:100 mm
- 完成時の内径:80 mm
- 完成時の長さ:80mm
理論上の完成巻数:
π ÷ 4 × (100² − 80²) × 80
=約226,195 mm³
オプションA:直径105mmのソリッドバーからの機械加工
入力音量:
π ÷ 4 × 105² × 80
=約692,721 mm³
理論的な材料利用:
226,195 ÷ 692,721 =32.6%
面取りやその他の加工を行う前に、入力体積の約67.4%を除去する必要がある。
C93200の密度基準値(約8.93 g/cm³)を使用します。
- 入力ブランク:約6.19kg
- 完成ブッシング:約2.02kg
- 理論上の除去量:約4.17kg
オプションB:ニアネットチューブ(直径105×直径75mm)を使用する
入力音量:
π ÷ 4 × (105² − 75²) × 80
=約339,292 mm³
理論的な材料利用:
226,195 ÷ 339,292 =66.7%
おおよその重量:
- チューブブランク:約3.03kg
- 完成ブッシング:約2.02kg
- 理論上の除去量:約1.01kg
ニアネットチューブは理論上のストック除去量を約部品1個あたり3.16kgこの例では。
実際の収穫量は以下の要因にも左右されます。
- 鋸の切り込み
- 面談手当
- 使用可能なチューブ公差
- 表面欠陥の除去
- 最小限の清掃
- 部品の特徴
- 却下された資料
- スクラップクレジット
商業的なメッセージは依然として明確だ。
適切な形態の材料を提供するサプライヤーは、固形材料のみを提供するサプライヤーよりも低いキログラム単価で販売できる可能性がある。
ブロンズファミリーによる機械加工のトレードオフ
| ブロンズファミリー | 一般的な機械加工挙動 | 共通制御ポイント |
|---|---|---|
| C93200 鉛入り錫青銅 | 比較的加工しやすく、多少のミスにも寛容 | 鉛の適合性、軟質表面の取り扱い、バリの除去 |
| C95400 アルミニウム青銅 | より強く、より高度な機械加工が求められる | しっかりとしたセットアップ、鋭利な工具、そして制御された材料除去 |
| C95500 ニッケルアルミニウム青銅 | 丈夫で強く、機械加工が多用される | 工具寿命、発熱量、仕上げ代 |
| C86300 マンガン青銅 | 高い強度と大きな工具負荷に耐える素材 | ワーク保持、切りくず制御、寸法安定性 |
| C90700 錫青銅 | 中程度の被削性 | バリ、工具の状態、表面仕上げ |
| リン青銅 | 製品の形状と温度に依存する | バリの形成、工具の付着、薄片の歪み |
正確な速度と送り速度は、以下の要因によって決まります。
- 鋳造または鍛造の状態
- 硬度
- 工具材料
- 機械の剛性
- 切削深さ
- 冷却液
- 部品形状
- 必要な表面仕上げ
完成部品を必要とするプロジェクトについては、Cymber Metal社にご相談ください。精密機械加工サービス.
何を検査すべきか?
化学組成
正確なグレードとロットを確認してください。携帯型蛍光X線分析装置(XRF)は一般的な合金の識別には使用できますが、合意された分析方法は、材料規格で要求される元素と精度に合致している必要があります。
機械的特性
等級や製品形態によっては、購入者は以下を要求する場合があります。
- 抗張力
- 降伏強度
- 伸長
- 硬度
- 該当する場合は、衝撃試験または特別試験を実施
内部健全性
重要な鋳造品の場合、注文には以下の事項が含まれる場合があります。
- 超音波検査
- 放射線検査
- 浸透探傷試験
- マクロ構造レビュー
- 圧力試験または漏れ試験
「超音波探傷試験済み」というだけでは不十分です。試験方法、感度、校正、検査対象量、および合否判定基準を明記してください。
寸法と表面
定義する:
- 完成寸法
- 基準点
- 走行クリアランス
- 圧入寸法
- 丸み
- 同心
- なくなる
- 表面粗さ
- 潤滑溝の形状
- エッジブレイク
- 許容される鋳造または機械加工マーク
トレーサビリティ
検査パッケージには以下が含まれる場合があります。
- 材料試験証明書
- 適合証明書
- ヒートまたはロットの識別
- 寸法レポート
- 硬度結果
- NDTレポート
- 初回製品検査
- 最終検査記録
購入者はCymber Metalの公開情報を確認できます機器情報そして証明書情報注文固有の検査要件は、発注書の中で合意されなければなりません。
鉛、腐食、および仕向地市場リスク
機械的性能は、承認基準の一つに過ぎない。
C93200は軸受用青銅としては優れた性能を発揮する可能性があるが、顧客の定める制限物質要件を満たさない場合がある。
C86300は高い強度を発揮する可能性があるが、腐食性の高い環境下では追加の腐食評価が必要となる。
C95500は海水での使用に適しているかもしれないが、鋳造状態、熱処理、微細構造は依然として重要である。
資料を承認する前に、以下の質問をしてください。
- 鉛の規制はありますか?
- その部品は飲料水や食品に接触しますか?
- その部品は海水に浸かっていますか?
- キャビテーションは予想されますか?
- アンモニアやその他の腐食性の強い化学物質は存在しますか?
- 異種金属はガルバニック腐食を引き起こすのか?
- 陰極防食は使用されていますか?
- 補修溶接は許可されていますか?
- コーティングまたはメッキは必要ですか?
材料は機械的試験に合格しても、最終用途市場に適さない場合がある。
部品の総着地コストを比較する
耐摩耗性青銅合金部品には、次の式を使用してください。
総着地部品コスト = 合金原価 + 鋳造または鍛造加工 + 歩留まり損失 + 機械加工 + 検査 + 仕上げ + 梱包 + 運賃 + 関税 + 資金調達 + 不良品およびダウンタイムリスク
見積書には以下の事項を明記する必要があります。
- 銅、錫、ニッケル、またはその他の金属価格基準
- 価格決定日または平均化期間
- 鋳造または鍛造ルート
- 熱処理料金
- 粗加工または仕上げ加工
- 非破壊検査と文書化
- スクラップ所有権またはクレジット
- パッキング
- インコタームズ
- 貨物輸送モード
- 引用の有効性
- 代替責任
高価なニアネットキャスティングは、機械加工後の安価なソリッドバーよりもコストが低くなる場合がある。
より強度のある合金は長持ちするかもしれないが、潤滑に関する根本的な問題を解決することなくコストが増加するだけかもしれない。
計算をすべて行ってください。
サプライヤー評価スコアカード
| 評価対象領域 | 推奨体重 |
|---|---|
| 等級および用途への適合性 | 25% |
| 製造工程と内部品質 | 20% |
| 機械加工および寸法精度 | 20% |
| 検査とトレーサビリティ | 15% |
| 価格の透明性と材料の歩留まり | 10% |
| 梱包、物流、配送管理 | 10% |
用途に応じて重み付けを変更してください。
船舶用ポンプ部品では、腐食、キャビテーション、内部健全性をより重視すべきである。一方、汚れた低速で動作する工業用ブッシングでは、埋め込み性、潤滑性、シャフト保護をより重視すべきである。
コピー可能な見積依頼書テンプレート
応用:
部品タイプ:ブッシュ/ベアリング/ギア/摩耗プレート/ガイド/その他
図面番号と改訂版:
必要な合金:
適用される材料規格:
認められる同等の学年:
製造ルート:
鋳造/連続鋳造/遠心鋳造/鍛造/鍛造
動作負荷:
シャフト径:
ベアリングの長さ:
計算されたベアリング圧力:
表面速度:
計算された現在価値:
連続運動/振動運動/断続運動:
衝撃荷重または衝突荷重:
動作温度:
潤滑タイプ:
潤滑剤供給方法:
起動・停止頻度:
汚染:
交配材料:
シャフトの硬度:
シャフト表面仕上げ:
必要な耐用年数:
腐食性環境:
海水への曝露:
キャビテーション:
鉛制限:
仕向市場への準拠:
生の寸法:
完成寸法:
重要なデータ:
走行中のクリアランス:
プレスフィット:
丸み:
同心度または振れ:
表面粗さ:
潤滑溝:
機械加工代:
必須の化学レポート:
必要な機械的特性:
硬度:
非破壊検査方法と合格基準:
寸法レポート:
圧力試験または漏れ試験:
ロット追跡可能性:
初回製品検査:
第三者による検査:
鋳造原料/機械加工済みブランク/完成部品:
試作品数量:
生産数量:
年間需要予測:
梱包要件:
配送先:
インコタームズ:
必要なタイムライン:
金属価格基準:
引用の有効性:
同社が提供する技術ファイルは、Cymber Metalを通じて閲覧することもできます。ダウンロードセンター.
よくある質問
C95400は、C93200よりも高い強度を必要とする高負荷ブッシュの一般的な出発点です。C95500またはC63000は、船舶、キャビテーション、またはより高い強度を必要とする用途に適しています。C86300は、非常に高い負荷と低速動作に適しています。最終的な選定は、圧力、速度、潤滑、衝撃、腐食によって決まります。
C95400は硬度が高く、強度も大幅に向上しているため、適切な条件下では耐摩耗性を向上させることができます。C93200は適合性と埋め込み性に優れています。そのため、C93200は硬度が低いものの、汚染されたベアリングや位置ずれのあるベアリングには適している場合があります。
ニッケルアルミニウム青銅の強度、海水腐食耐性、キャビテーション耐性が同時に求められる場合は、C95500が適している可能性があります。一方、使用環境が清浄で潤滑されており、非腐食性である場合は、C95400の方が経済的な選択肢となるでしょう。
これは、非常に高い負荷と比較的低速な動作を伴う用途でより一般的に検討されます。高速用途では、発熱、潤滑、クリアランス、およびシャフトの状態を慎重に検討する必要があります。
リン青銅は、バネ式接点、シム、薄型摩耗部品には適しています。しかし、大型で衝撃荷重のかかるブッシュには、鋳造アルミニウム青銅、ベアリング青銅、マンガン青銅の方が適している場合が多く、リン青銅は通常、標準材料として用いられません。
PVは、予測ベアリング圧力と滑り速度の積です。これは有用なスクリーニングパラメータですが、許容値は潤滑状態、試験方法、温度、運動の種類、放熱量によって異なります。
C93200には通常、約6~8%の鉛が含まれています。購入者は、承認前に、現行の規制、適用される免除規定、仕向地市場の要件、および顧客固有の物質制限を確認する必要があります。
グレードまたは用途、図面、荷重、速度、潤滑、温度、相手材、腐食への曝露、製造工程、寸法、公差、検査要件、数量、および仕向地を明記してください。
最終的な購入推奨
どの銅メダルが一番難しいか、などと尋ねてはいけません。
どの故障モードを防止する必要があるのかを問いなさい。
汚染や位置ずれが主な要因となる場合は、強度よりも適合性が重要となる可能性があります。衝撃や単位荷重が主な要因となる場合は、C95400またはC86300がより良い出発点となるでしょう。海水やキャビテーションが存在する場合は、C95500またはC63000を真剣に検討する必要があります。部品がばねまたは薄肉接触部である場合は、リン青銅は別の選定経路に該当します。
次に、材料の形状、加工歩留まり、軸の状態、潤滑状態、および検査計画を確認します。
こうして、耐摩耗性に優れた青銅合金部品は、過酷な使用環境にも耐えうるのです。
Cymber Metalの全製品ラインナップについていつも言及し、このウェブサイトを利用していますhttps://www.cymbermetal.com/それらについてもっと知りたい。
シンバーメタルのより幅広いサービス機能合金の選定、切削加工、製造工程の見直し、機械加工、検査要件に関する議論をサポートできます。
プロジェクト固有のレビューについては、図面、運転条件、数量、および宛先を以下の方法で送信してください。Cymber Metalの連絡先ページ.
投稿日時:2026年8月4日