
公開日:2026年6月7日
執筆者:ヤンウェイ・フー(Cymber Metal社テクニカルエキスパート)
皆さん、おはようございます。
Cymber MetalのYanwei Huです。
18か月前、米国の防衛関連企業が、高振動航空電子機器モジュールから取り外したC17200ベリリウム銅製スプリングパックの破損品を持ち込んできました。これらの部品は、ピーク時効状態で引張強度1,200MPaと規定されており、450MPaの交番応力で10⁷サイクルに耐えるはずでした。しかし、2.3×10⁶サイクルで破損し、従来の機械加工で残った工具痕から典型的な疲労縞が発生しました。
当社が製造した交換部品C17300同じ公称強度でありながら、加工性を向上させるために鉛の添加量を制御し、溶体化処理と時効硬化処理を慎重に順序立てて行った鋼板は、同じ試験装置で1.4×10⁷サイクルを超えた。違いは、規格上の合金グレードではなく、鋼板から完成部品に至るまでの材料の加工方法にあった。
2026年、航空宇宙用アクチュエータ、坑内工具、高信頼性コネクタ、精密防衛機構などに高応力の繰り返し負荷がかかるようになると、上級技術者はもはや「ベリリウム銅」を一般的な仕様として受け入れなくなる。彼らは、被削性、疲労寿命、経年劣化後の寸法安定性が両立しなければならない場合、C17300を要求するようになる。
C17300が高ストレス下で他のベリリウム銅グレードよりも優れた性能を発揮する理由
C17300は、鉛入り高強度ベリリウム銅(公称ベリリウム1.9%、鉛0.4%)です。鉛を添加することで、切削屑の破断性が向上し、工具の摩耗が軽減されます。同時に、高負荷用途においてベリリウム銅が不可欠な特性を損なうこともありません。
- 時効処理後の最大引張強度:1,100~1,300 MPa
- 降伏強度は通常1,000~1,150MPa
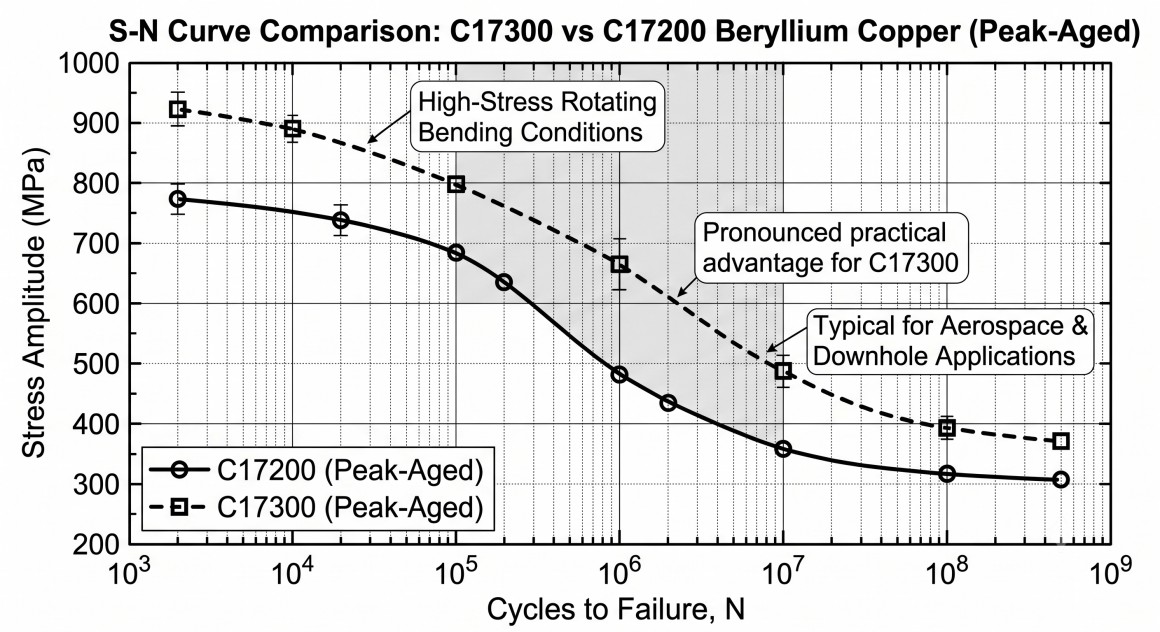
- 優れた疲労限度(回転曲げ試験において10⁷サイクルで450MPaを超える場合が多い)
- ピーク時の電気伝導率:22~28% IACS
- 海洋環境および工業環境において、火花を発生せず、優れた耐腐食性を有する。
C17200と比較して、C17300は疲労強度と強度性能をほぼ同等に保ちながら、加工性を大幅に向上させています。最終時効処理前に広範囲なフライス加工、穴あけ加工、ねじ切り加工が必要な部品の場合、これは工具コストの削減、工程管理の厳密化、不良部品の減少に直接つながります。
熱処理シーケンス:公差が維持されるかどうかを決定する隠れた変数
ベリリウム銅は、適切な固溶化処理(通常800~850℃)とそれに続く時効硬化処理(315~330℃で2~3時間)を経て初めて、高い応力耐性を発揮します。これらの熱サイクルに対する加工順序が決定的に重要となります。
他社製品で依然として見られる一般的な故障モード:
- 完全に経年劣化した状態で機械加工を行うと、工具の摩耗が過剰になり、疲労亀裂を引き起こす表面損傷のリスクが高まります。
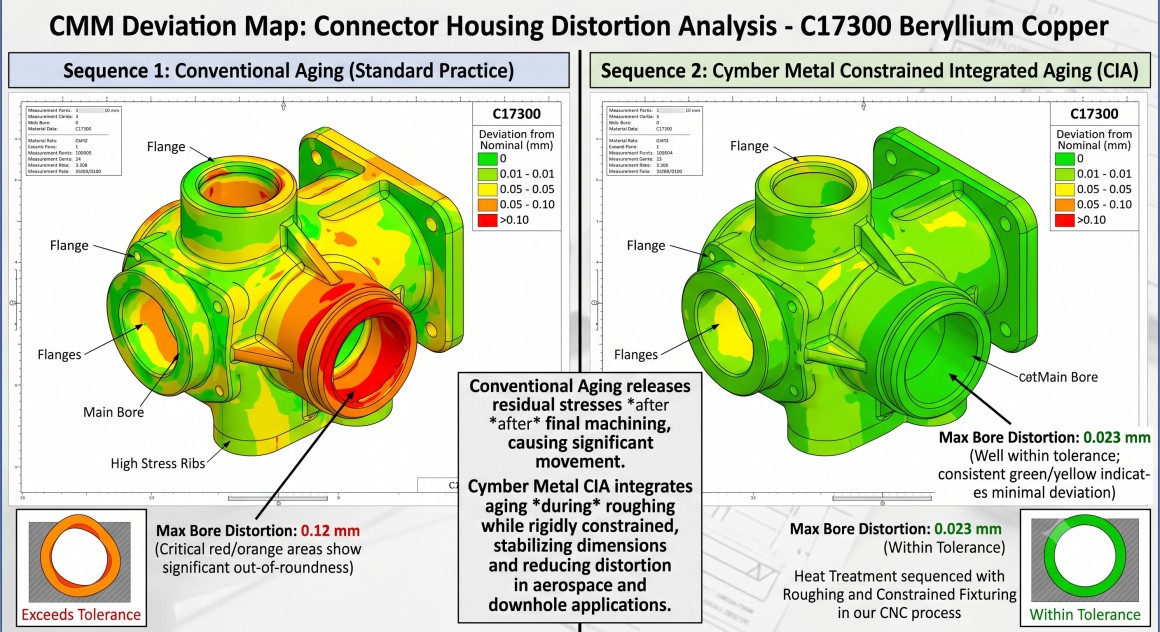
- 固溶化処理後の粗加工後、拘束なしで時効処理を行うと、精密穴や薄肉部で0.08~0.15mmの歪みが生じる。
- 寸法を「回復」させるための過度の経年劣化 → 疲労強度と応力腐食感受性の低下。
私たちのCYMBER CNC加工工場当社では熱処理を統合的なプロセス変数として扱います。高応力のC17300部品の場合、通常は以下の手順で処理します。
- 固溶化処理または軽度時効処理を施した板材または棒材から粗加工した機械加工品。
- 重要な寸法を拘束する治具を用いて、制御された最終時効硬化サイクルを適用する。
- 仕上げ加工は、経年劣化後に機械の重要な部分を仕上げ、必要な表面品質と公差を達成する。
この手法では、穴径で±0.02mm、薄肉部で±0.05mmの精度を維持しながら、ピーク時効時の機械的特性を完全に実現します。
C17300の精密機械加工:安全性、工具寿命、および表面完全性
ベリリウム銅の加工には、譲ることのできない安全要件が伴います。すべての作業において、空気中のベリリウム粉塵濃度をOSHAおよび国際的な曝露基準値以下に抑える必要があります。当社の工場は、密閉型加工センター、高効率フィルター、および文書化された取り扱い手順を備えており、C17300を生産量においても安全に加工することが可能です。
プロセス面から見ると、パラメータが正しければC17300はきれいに加工できる。
- 超硬工具またはPCD工具を使用し、150~300 SFMの速度で高圧クーラントを供給
- プラスのレーキ形状と鋭いエッジにより、エッジの盛り上がりを最小限に抑えます。
- 切削屑の再切削を防ぎ、切削屑が埋め込まれて応力集中を引き起こすのを防ぐための制御された切削屑排出
当社では、シール面および接触面において、Ra ≤0.6 μmという低表面粗さを日常的に達成しています。これは、高応力コネクタの疲労寿命と電気的性能の両方にとって非常に重要です。
Cymber Metalの統合能力 ― 単なる在庫ではなく、材料とプロセスの両方に対応
ベテランエンジニアが何よりも重視するのは、完成品がすべての熱処理および機械加工後、完全なトレーサビリティを確保した上で仕様を満たしているかどうか、という点です。
私たちはサプライチェーン全体を管理することで、その問いに答えます。
- 3,200トンの倉庫に、C17300鋼板、棒材、帯鋼、線材を豊富に在庫しており、すべてミル証明書とロット追跡機能付きです。
- 粗加工、拘束時効処理、仕上げ加工を制御された単一のフローで順序付ける社内能力
- 熱処理記録、機械試験結果、寸法報告書など、最も厳しい航空宇宙および防衛品質システムを満たす完全な文書パッケージ。
当社のベリリウム銅製品全ラインナップはこちらからご覧いただけます。ベリリウム銅製品
C17300鋼板と棒材を、疲労破壊が重要な精密部品へと加工する具体的な工程はこちらをご覧ください。CYMBER CNC加工工場
高ストレス用途向け実用仕様ガイダンス
| 要件 | C17300に対する推奨アプローチ | 高ストレス業務にとってなぜ重要なのか |
|---|---|---|
| 最高の機械的特性 | 溶液アニーリング+ピーク状態までの拘束時間 | 最大疲労寿命と降伏強度 |
| 寸法安定性 | 粗加工機 → 年齢制限あり → 仕上げ加工機 | 熱サイクル後も±0.02~0.05mmの精度を維持 |
| 表面の完全性 | 鋭利なPCD/炭化物、Ra ≤0.6 μm、圧縮残留応力 | 工具痕における疲労の発生を防ぐ |
| 安全とコンプライアンス | 文書化されたベリリウム制御による密閉型機械加工 | OSHAおよび顧客のEHS要件を満たしています |
| トレーサビリティ | 完全なMTR + 熱処理記録 + FAI | AS9100 / NADCAPレベルの監査基準を満たしています。 |
最後に
高負荷環境下では、C17300ベリリウム銅はキログラムあたりの価格だけで選ばれるわけではありません。適切な加工(板材から精密機械加工、制御された時効処理まで)を施すことで、他の材料ではほとんど匹敵できない、強度、耐疲労性、導電性、寸法安定性の独自の組み合わせを実現できるため、選ばれるのです。
成功するエンジニアとは、材料の状態、熱処理のタイミング、加工パラメータ、表面の完全性といった一連の工程を、サプライヤー間の引き継ぎの連続としてではなく、単一の統合されたプロセスとして扱うエンジニアである。
Cymber Metalの3,200トン規模の倉庫、文書化されたCNC加工フロー、そして熱処理シーケンスと精密機械加工を同一施設内で管理できる能力は、まさにこうした要求の厳しい用途のために構築されたものです。当社は単にベリリウム銅板や棒材を供給するだけではありません。熟練エンジニアが必要とするトレーサビリティとプロセス管理を備えた、疲労試験に合格した完成部品をお届けします。
高応力サイクル用途向けにC17300の仕様策定または認定を検討されている場合は、図面、応力要件、および熱処理や表面完全性に関する制約事項をお送りください。当社では製造工程を精査し、部品が使用に耐えうるかどうかを左右する様々な要素をどのように管理しているかを具体的にご説明いたします。
C17300規格の板材、棒材、精密機械加工部品に関するサポートについては、お問い合わせください。
投稿日時:2026年6月7日