
公開日:2026年5月21日
執筆者:ヤンウェイ・フー(Cymber Metal社テクニカルエキスパート)
皆さん、おはようございます。
Cymber MetalのYanwei Huです。
2週間前、シンガポールのデータセンターEPC請負業者から緊急の電話がありました。彼らの2MWバスバーダクトシステムが、負荷45%での熱画像テストに合格せず、接合部の温度が118℃に達していたとのことでした。設計上の予測値は78℃でした。
犯人は?「C11000、厚さ6mm、半硬質」と指定された電気用銅板。実際に届いたのは、公称厚さ5.7mmで幅方向に0.4mmのばらつきがあり、さらに残留潤滑剤がボルト接合部すべてに微小な接触抵抗を生み出していた。
2026年には、データセンター、EV充電ハブ、洋上風力発電所の変電所などが電流密度を4A/mm²以上に押し上げるため、こうした小さな偏差はもはや小さなままではいられなくなる。メガワット時規模の損失や計画外の停電へと発展するのだ。
今日は、譲歩できない5つの条件電気技術者は、バスバーアセンブリ用の高導電性銅板を指定する際に、必ず厳密な確認を行う必要があります。そして、Cymber Metal社の統合モデルがどのようにしてそのリスクを排除するのかを具体的に説明します。
電気用銅板の品質がバスバーの性能を左右する理由
バスバーアセンブリは、あらゆる高出力設備の循環システムです。銅板(通常3~12mm厚)は、導電性、機械的強度、および打ち抜き・曲げ加工の容易さという最適な組み合わせを提供するため、剛性バスバー、積層パック、およびカスタムプロファイルの基盤となります。
2026年における問題は、「電気用銅板」がマーケティング用語になってしまったことだ。多くのサプライヤーは、基本的な純度基準は満たしているものの、実際の組み立て条件下では性能を発揮しない材料を供給している。
2026年に必ず指定すべき5つの主要パラメータ
1. 導電率と純度(譲れない基本条件)
- 20℃における最低100% IACS(58 MS/m)
- UNS C11000 (ETP) または C10100 (OF) — 一般的な「電気用銅」は使用しないでください
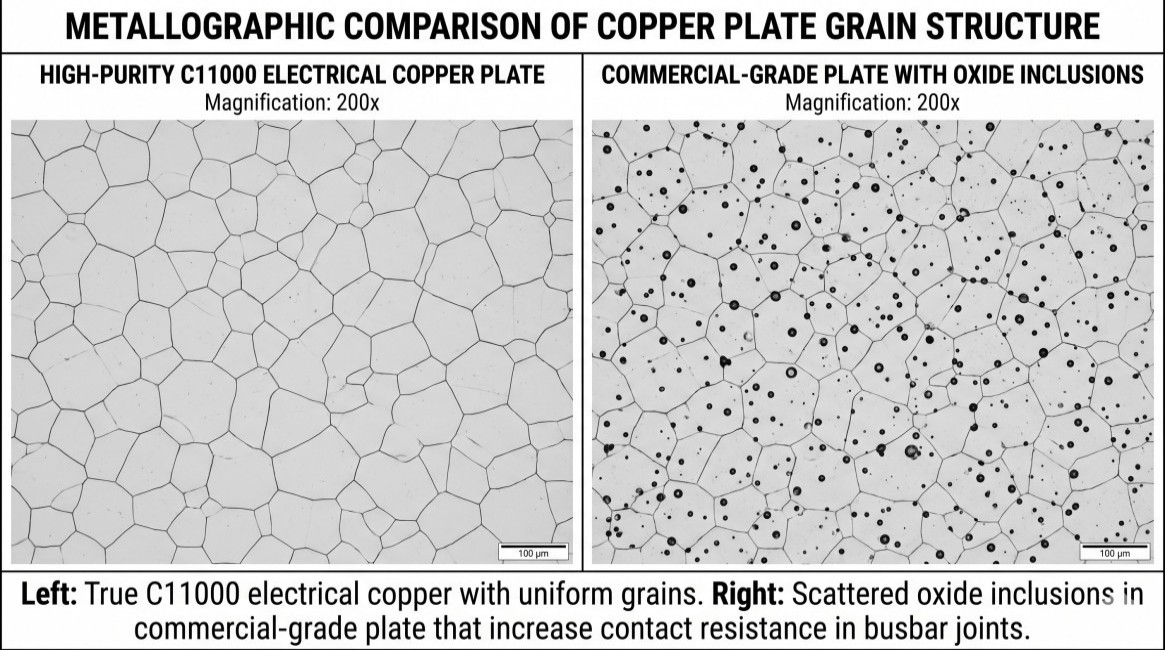
- ETPの場合、酸素含有量は30ppm以下。真空ろう付けまたは水素ろう付け接合部で使用される真の無酸素グレードの場合、酸素含有量は10ppm以下。
IACSが98%を下回ると、測定可能なI²R損失が発生し、それが数百メートルに及ぶバスバー全体で累積していく。
2. 厚み公差と平面度
- 標準公差:3~6 mm厚板の場合±0.10 mm、それより厚い部分の場合±0.15 mm
- 平面度:偏差≦0.5 mm/m(積層バスバーパックにとって重要)
幅400mmの板材において、厚さが0.3mm異なるだけで、ボルト接合部における圧力分布が不均一になる。これこそが、シンガポールで発生したホットスポットの原因だったのだ。
3. 焼き戻しと機械的特性
- H02(半硬質)は、ほとんどのバスバー作業に最適な硬度です。十分な強度と、割れることなく曲げられるだけの延性を兼ね備えています。
- 高振動環境向けH04(硬質)
- 最大限の成形性が必要な場合を除き、H00(焼きなまし処理済み)は避けてください。打ち抜き加工時に反発力が大きすぎます。
4. 表面状態
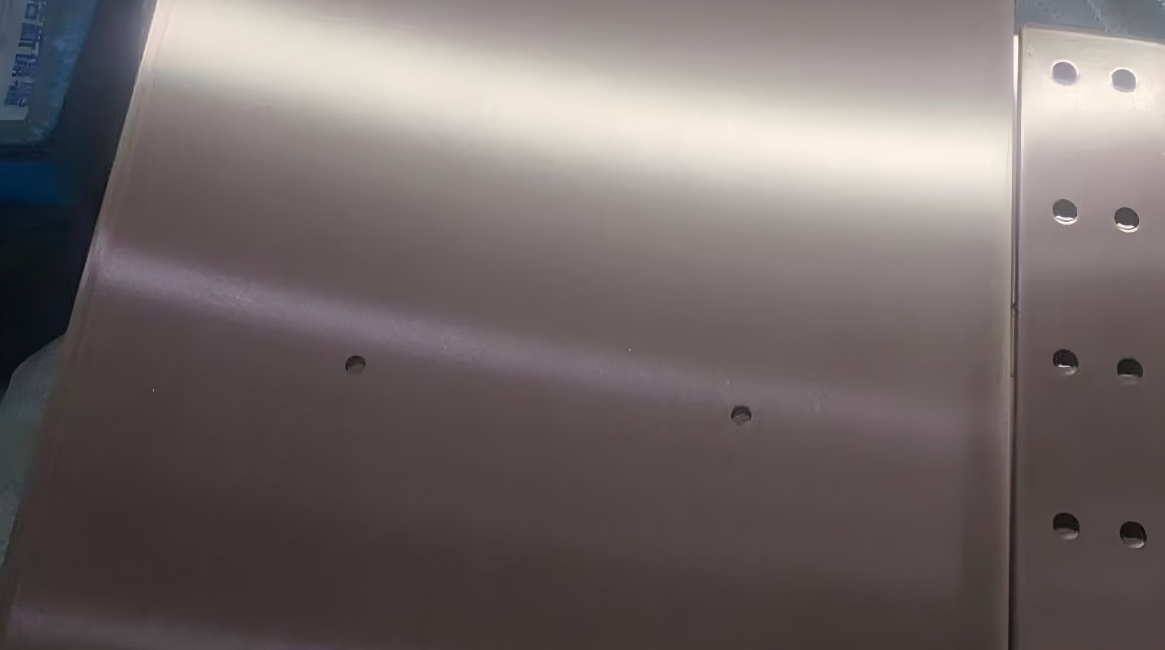
- 光沢があり、酸化物がなく、転がり潤滑剤や保護油の残留物がない。
- 接触面におけるRa ≤ 1.6 μm
- 残留皮膜があると接触抵抗が15~30%増加し、負荷がかかった状態での酸化が促進される。
5. エッジの状態とバリ取り
- せん断またはレーザー切断されたエッジは、0.1 mm未満にバリ取りする必要があります。
- バリは応力集中点となり、積層時に絶縁材を貫通する可能性がある。
-
2026年の調達でよく見られる落とし穴(毎週確認されるもの)
- 「電気グレード」として販売されているプレートは、実際には純度99.7%で、酸素含有量は80~120ppmです。
- ミル公差バンド内に隠れた厚みのばらつき
- 実際には4分の1硬度しかない「半硬質」素材 ― 過剰な反発力と接合部のずれを引き起こす
- 塗装や断熱の前に除去されなかった表面油
-
Cymber Metalのモデルがあなたに不公平なアドバンテージを与える理由
ほとんどの販売代理店は依然として「カタログ+工場発注」方式で業務を行っています。来月のデータセンターのバスバー製造のために、平面度の高い8mm厚のC11000鋼板を12トン必要とする場合、彼らは8~12週間の納期を提示します。
Cymber Metalは他とは異なる運営方法を採用している。
- 3,200トンの自社所有スポット倉庫江陰市では、厚さ3~12mm、様々な焼き戻し処理を施した本物の電気用銅板を取り扱っており、完全なトレーサビリティを確保しています。
- CYMBERバスバー製作ワークショップレーザー切断、打ち抜き、曲げ加工、メッキ(錫/銀/ニッケル)、絶縁、そして完全なバスバーシステムの組み立てまでを同一施設内で行う。
- 原材料のプレートから完成・試験済みのバスバーダクトまで、すべて社内で完結する能力を備えているため、二次ベンダーは不要で、調整の遅延もありません。
現在の在庫状況と倉庫の所在地は、こちらでご確認いただけます。CYMBER 即納倉庫
電気用銅板を完成品のバスバーアセンブリに加工する工程を、こちらで詳しくご覧ください。CYMBERバスバー製作ワークショップ
前四半期、当社は検証済みのC11000およびC10100電気銅板28トンと完成済みのバスバーシステムを、3つの主要なデータセンタープロジェクトに納入しました。平均リードタイムは11暦日で、完全なMTR、SGSバッチテスト、およびカスタム平面度認証が含まれています。
-
当社の純銅製品全ラインナップ
純銅製品はすべて、同一の統合サプライチェーンから入手可能です。
- 純銅板・シート
- 純銅棒・銅製バー
- 純銅ストリップおよびコイル
- 純銅製バスバー(標準タイプおよびメッキタイプ)
- 純銅製角棒
- カスタム押出成形純銅製品
- 特注加工純銅部品
-
電気技術者向け実用仕様チェックリスト
パラメータ バスバー使用時の推奨仕様 なぜそれが重要なのか UNSグレード C11000(ETP)またはC10100(OF) 最高の導電率+トレーサビリティ 厚さ公差 ±0.10 mm (3~6 mm)、±0.15 mm (6~12 mm) 関節への圧力が均一で、熱がこもる箇所がない 平坦性 ≤0.5 mm/m ラミネート加工されたパックの整列 気性 H02(半硬質)—最も一般的 強度と成形性のバランス 表面仕上げ 明るい、Ra ≤1.6 μm、酸化物なし 接触抵抗が最も低い 認証 完全なMTR + SGSバッチテスト + 加熱/ロットトレーサビリティ 初回検査合格 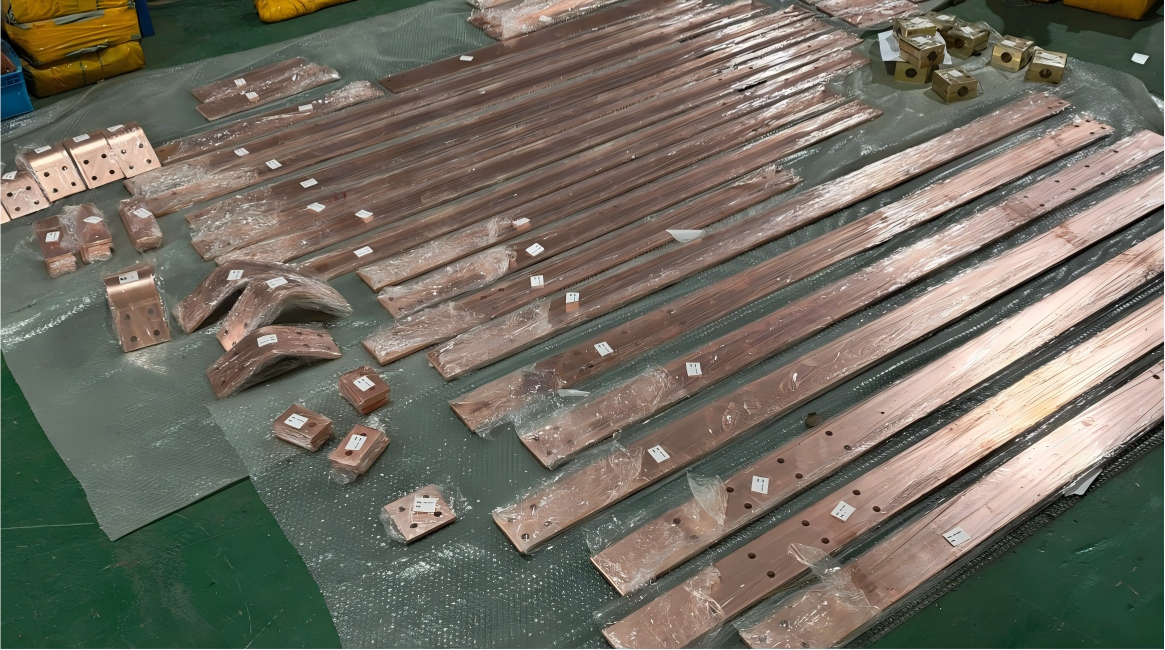
最後に
2026年において、バスバーの信頼性とはもはや「十分な品質の銅」というレベルではなく、高電流・高信頼性システムの物理特性に実際に適合する電気用銅板を選定し、入手することである。
成功するエンジニアとは、あらゆるパラメータを測定可能かつ検証可能なものとして扱い、実際に在庫を保有し、複数のベンダーを経由する遅延なしに完成品に加工できるサプライヤーと提携するエンジニアである。
Cymber Metalの3,200トン倉庫+統合CYMBERバスバー製作ワークショップ+ 完全純銅製品群は、まさにこのような状況に対応するために開発されました。プロジェクトのスケジュールに10週間の待ち時間を追加で許容できない場合、あるいは導電率が2%不足するだけで20年間で数十万ドルのエネルギー損失が発生する場合、当社は検証済みの電気用銅板を倉庫からお客様の荷積み場まで数日でお届けできるパートナーです。
自信を持って仕様を決定できますか?
バスバーの図面、必要な厚さ、焼き戻し、数量、およびメッキや絶縁に関する要件をお送りください。在庫状況、正確な仕様、および出荷予定日をまとめてご返信いたします。
投稿日時:2026年5月21日