
公開日:2026年6月10日
執筆者:ヤンウェイ・フー(Cymber Metal社テクニカルエキスパート)
皆さん、おはようございます。
Cymber MetalのYanwei Huです。
昨年、欧州の大手蓄電池エネルギー貯蔵システム(BESS)インテグレーターから緊急の連絡を受けました。同社の40フィートコンテナ型5MWhユニットが、夏のピーク放電サイクル中に繰り返し熱暴走警告を発していたのです。その根本原因は?標準的なC11000純銅板で作られた高電流バスバーが、120~140℃の温度上昇を繰り返すことで軟化していたのです。ボルト接合部の接触抵抗が劇的に増加し、局所的なホットスポットが発生し、熱管理システムでは制御できなくなっていました。
バスバーを精密加工されたものに交換しましたC18150 クロムジルコニウム銅(CuCrZr)板再認定後、システムは全負荷で安定稼働し、接合部温度は28℃低下し、その後は出力低下も発生しなかった。材料費の差はわずかであったが、システムの信頼性と保証リスクの差は決定的なものであった。
2026年には、グリッド規模のエネルギー貯蔵システムの導入が加速し、高出力半導体モジュール(SiC、GaN、IGBT)によって電力密度が500W/cm²を超えるようになるにつれ、「純銅が常に導電性に優れている」という従来の考え方が、製造現場や現場で疑問視されるようになるだろう。
現代のパワーエレクトロニクスにおける高温環境の現実
新しいエネルギー貯蔵システムと高度な半導体冷却アプリケーションの両方において、銅部品は100℃をはるかに超える高温に持続的または周期的にさらされます。BESSインバーターやバッテリーインターコネクトでは、高電流密度と不適切な接合設計による局所的な発熱により、一部が130~160℃に達することがあります。半導体冷却プレートや放熱器では、全負荷時においてデバイスとの界面温度が150℃を超えることがあります。
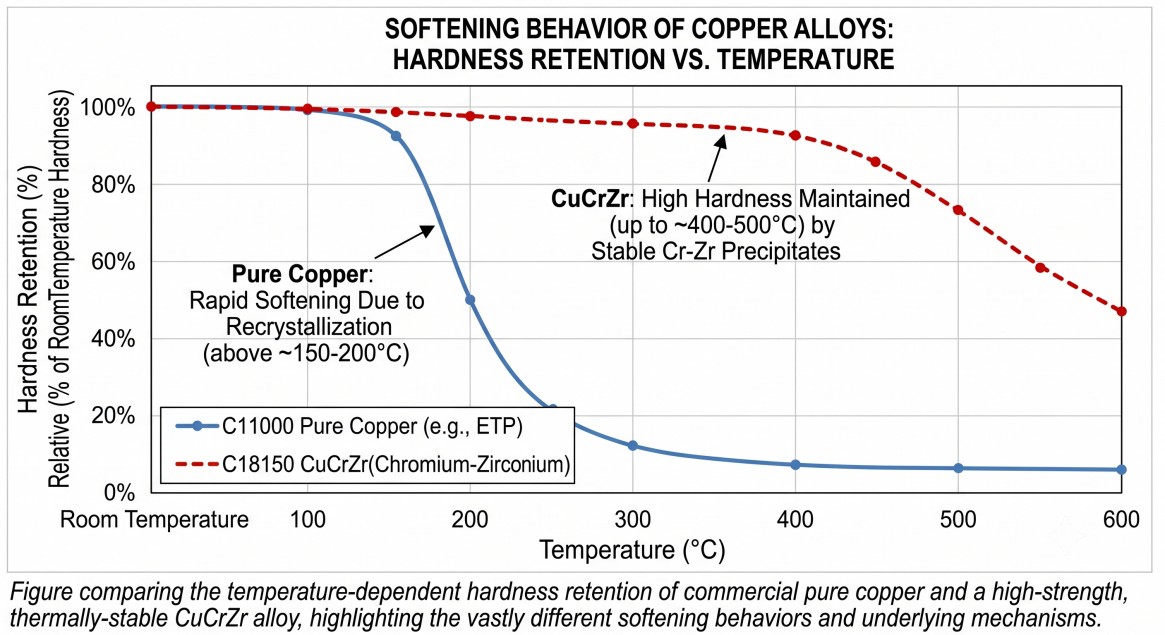
これらの温度では、純銅は最も貴重な特性を失い始める.
純銅とCuCrZr:高温における性能の決定的な差
| 財産 | 純銅(C11000 / C10100) | クロムジルコニウム銅(C18150 / CW106C) | 高出力アプリケーションにおける実際的な意味 |
|---|---|---|---|
| 室温における電気伝導率 | 約100% IACS | 75~90% IACS | 純銅が20℃で勝利 |
| 熱伝導率(20℃) | 約400 W/m·K | 約320~350 W/m・K | 純銅の方がわずかに優れている |
| 軟化温度 | 約150~200℃(急速な再結晶) | 400~500℃以上(析出硬化) | CuCrZrが圧倒的に勝利 |
| 200℃における強度保持率 | 大きな損失 | 室温での強度の80%以上を維持する | 接触圧力を維持するために不可欠 |
| クリープ耐性 | 150℃以上では不良 | 400℃以上の高温にも耐える | 長期的な寸法安定性 |
| 典型的な高出力使用例 | 低温バスバー | 高温バスバー、ヒートシンク、電極 | 過酷な熱環境向けのCuCrZr |
CuCrZr合金中のクロムとジルコニウムは、微細で安定した析出物を形成し、結晶粒界や転位を固定します。これにより再結晶温度が劇的に上昇し、合金は真の高温性能を発揮すると同時に、非常に優れた熱伝導性も維持します。純銅が使用中に軟化・酸化し始めると、多くの場合、純銅よりも優れた熱伝導性を示すようになります。
どこCuCrZrプレート2026年に明確なメリットをもたらす
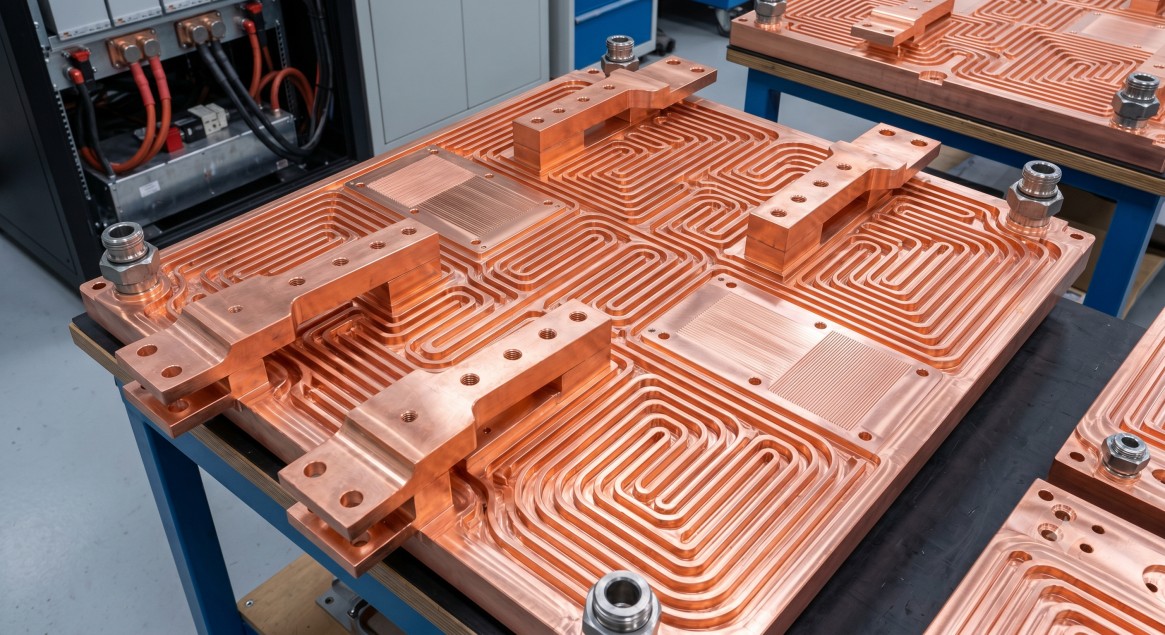
新エネルギー貯蔵システム(BESSおよびグリッドストレージ)大電流バスバー、相互接続部、インバータ部品は、繰り返し熱サイクルにさらされます。CuCrZrは軟化やクリープに強く、数千サイクルにわたって低い接触抵抗を維持します。これにより、往復効率が直接向上し、熱暴走のリスクが低減されます。
半導体熱管理高出力IGBT、SiC、GaNモジュールには、デバイスが高温動作時でも密着圧力を維持できるヒートスプレッダとコールドプレートが必要です。CuCrZrは優れた熱伝導性と高い高温強度を兼ね備えているため、これらの重要な界面材料として最適です。
クロムジルコニウム銅の機械加工 ― 現場からの実践的なヒント
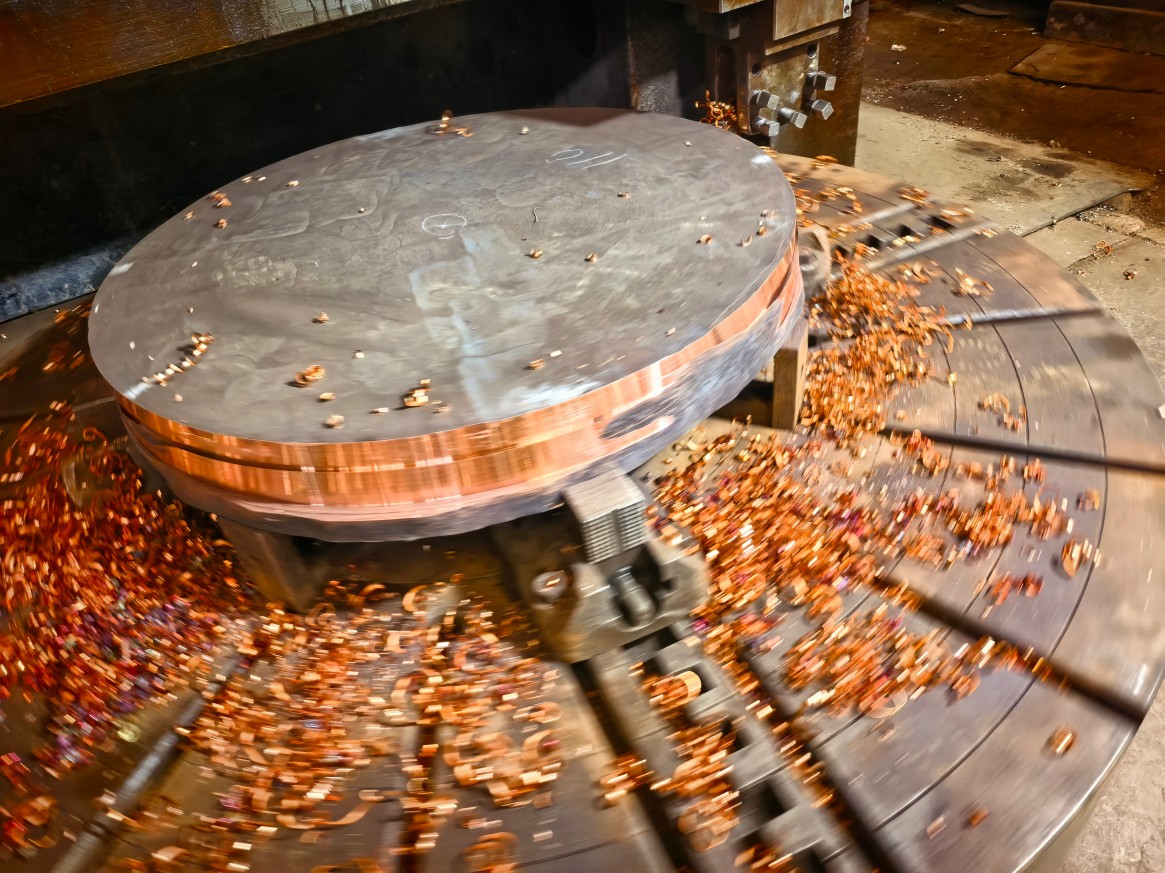
CuCrZr合金は、加工硬化を起こしやすく、析出物が研磨性を持つため、純銅や真鍮よりも機械加工が難しい。しかし、適切な方法を用いれば、きれいに、そして予測可能な加工結果が得られる。
以下は、私たちが日々実践している重要な取り組みです。CYMBER CNC加工工場精密なCuCrZr部品を製造する際:
- ツールの選択鋭利で、すくい角が正のコーティングされた超硬インサート(TiAlNまたはAlTiNコーティングが最適)を使用してください。重要なシール面や接触面の仕上げ加工には、研磨されたPCDツールが最高の表面品質と最長の寿命を実現します。
- 切断速度加工開始時は、切削速度を控えめに設定してください。通常、超硬工具を使用する場合、粗加工では80~150m/分、仕上げ加工では直径と剛性に応じて120~200m/分です。高圧クーラントと剛性の高い加工装置を使用すれば、より高速での加工も可能ですが、構成刃先の発生に注意してください。
- 高圧冷却液は必須ですCuCrZrは、工具内部からのクーラント供給、または高圧外部クーラント(70~150バール)の使用によって、非常に大きな効果が得られます。クーラントは熱を制御し、切りくずを効果的に分散させ、過度の高温による加工硬化を防ぎます。
- 送り速度と切削深さ送り速度は中程度(0.08~0.15 mm/回転)に設定し、摩擦や加工硬化の原因となる非常に軽い仕上げ加工は避けてください。最高速度よりも、一定の切りくず負荷を維持することが重要です。
- よくある落とし穴多くの加工工場では、CuCrZrを純銅のように扱い、加工速度が速すぎたり、冷却液が不足していたりします。その結果、工具の摩耗が速くなり、表面仕上げが悪くなり、表面下にも損傷が生じ、疲労や電気的性能に影響を与える可能性があります。
これらのパラメータを適切に制御することで、機能面においてRa≦0.8μmを日常的に達成し、その後の熱処理後でも重要な形状において±0.02mmの公差を維持することができます。
ヤンバーメタルの総合的な能力 ― 在庫加工、鍛造、精密機械加工
当社は単にCuCrZrプレートを供給するだけではありません。お客様の高出力部品が稼働中に確実に動作するかどうかを左右するバリューチェーン全体を管理しています。
- 3,200トン規模の倉庫に、C18150 / CuCrZr鋼板、棒鋼、バーを豊富に在庫しております。
- 重鍛造工場板材から機械加工するには非現実的または高価となるような、大断面またはニアネットシェイプ部品の加工能力
- 統合CYMBER CNC加工工場高精度かつ高表面完全性を有するCuCrZr部品の製造プロセスが文書化されている。
- 原材料から熱処理(固溶化処理+時効処理)、最終加工に至るまで、完全なトレーサビリティが確保されています。
クロムジルコニウム銅製品の全ラインナップは、こちらからご覧いただけます。クロムジルコニウム銅製品
高度な性能が求められる高出力部品において、当社がどのようにして重鍛造と精密機械加工を組み合わせているか、こちらをご覧ください。重鍛造精密加工工場
実際のCNC加工制御プロセスについては、こちらをご覧ください。CYMBER CNC加工工場
最後に
2026年、次世代の高出力エネルギー貯蔵システムと半導体システムを構築するエンジニアと調達チームは、単純な「最高の導電率」という考え方を超え、動作温度での性能維持そして、まさにその点で、クロムジルコニウム銅板は純銅に比べて明確かつ測定可能な優位性を示すのです。
Cymber Metalは、検証済みのCuCrZr鋼材、高度な鍛造能力、そして精密なCNC加工を自社内で統合することで、材料だけでなく、最も過酷な熱環境や電気環境にも対応できる、完成度の高い高信頼性部品を提供できる、信頼できるパートナーとなります。
現在、エネルギー貯蔵や半導体用途向けの高電流バスバー、コールドプレート、またはヒートスプレッダの設計または調達をご検討されている場合は、図面、動作温度範囲、および公差や表面仕上げに関する要件をお送りください。当社は、実際の製造現場での経験に基づいた、実用的な材料と製造プロセスに関する推奨事項をご提案いたします。
CuCrZrプレート、鍛造品、精密機械加工部品のサポートについては、お問い合わせください。
投稿日時:2026年6月10日