
公開日:2026年5月19日
執筆者:ヤンウェイ・フー(Cymber Metal社テクニカルエキスパート)
皆さん、おはようございます。
Cymber MetalのYanwei Huです。
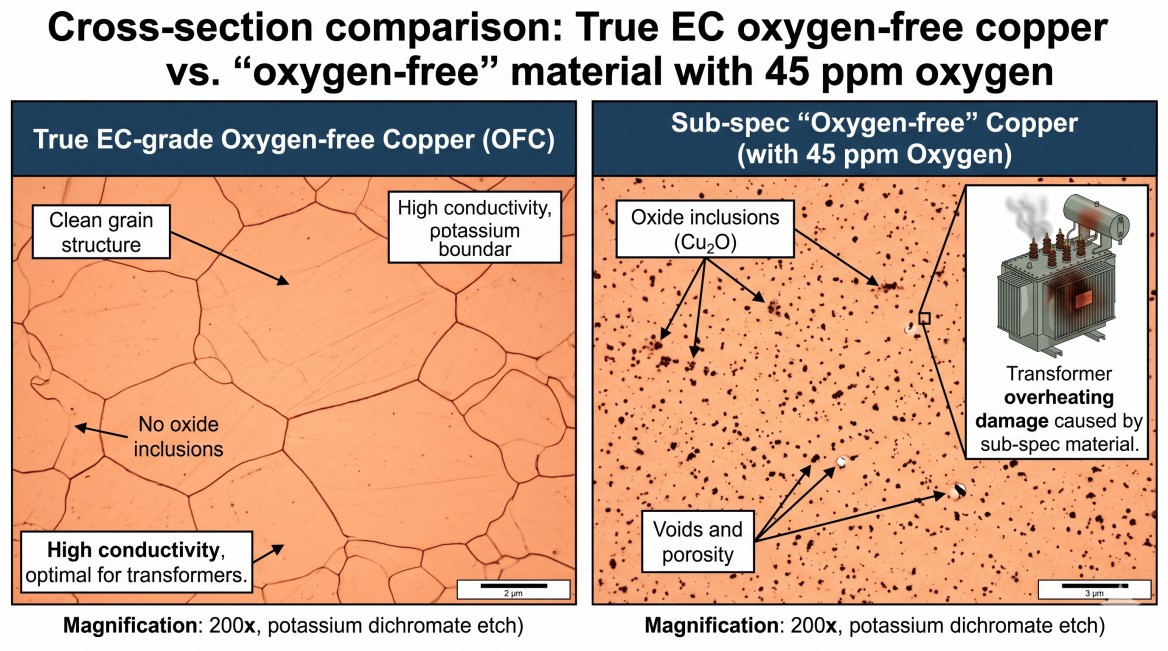
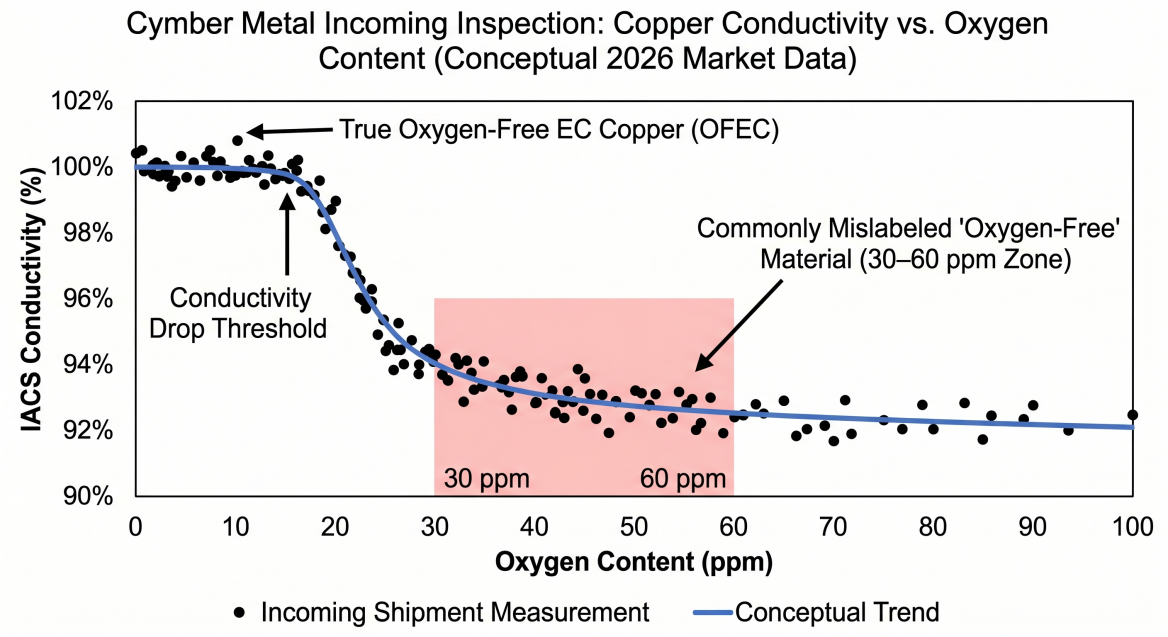
先月、テキサス州の変圧器メーカーから電話があり、35kVの変圧器が熱モデルの予測よりも18℃も高温で稼働しているとのことでした。巻線は仕様書上は完璧で、「ECグレード無酸素銅棒、100% IACS」と記載されていました。ところが、実際には仕様の10ppm未満ではなく、47ppmもの酸素が含まれていたことが判明しました。このわずかな不純物によって、実効導電率が3.5%も低下し、効率98%の変圧器が、お金を燃やすだけのヒーターと化してしまったのです。
2026年においては、これは珍しいことではない。銅価格が激しく変動し、電気自動車や再生可能エネルギーの需要が高純度銅の在庫を根こそぎ消費しているため、供給業者が主張する供給量と実際に届く量との差はかつてないほど大きくなっている。
今日は、銅の調達不良による変圧器の過熱を具体的に回避する方法、つまり、本当に重要な仕様、2026年市場に潜む落とし穴、そしてECグレードの無酸素銅棒や銅板をシステムに受け入れる前に、現場で使用している実用的なチェックリストについて詳しく説明します。
変圧器が過熱する理由 ― 多くのエンジニアが見落としている銅の関連性
変圧器の効率は極めて単純明快です。巻線の導電率が0.1%低下するごとに、I²R損失が発生し、冷却システムに余計な負荷がかかります。50~60Hzの高電流密度では、抵抗率がわずかに上昇するだけでもホットスポットが発生し、絶縁寿命が短縮され、早期故障につながります。
ECグレード無酸素銅(通常C10100 / C10200 / CW008A)が指定されているのは、100%以上のIACS導電率と10ppm以下の酸素含有量を実現しているためです。この組み合わせにより、ろう付けや焼きなましの際に、可能な限り低い抵抗値と最高の水素脆化耐性が得られます。
酸素濃度が20~30ppmを超えると、次の2つのことが起こります。
- 導電率が低下する(場合によっては2~4%)
- この材料は高温加工中に「ガス発生」を起こしやすくなり、応力集中点となる微細な空隙が生じる。
新品の変圧器が、わずか18ヶ月で絶縁耐力試験に不合格になった事例を私たちは見てきました。これは、銅板に目に見えない酸素を多く含む領域があり、それが負荷がかかると酸化したためです。
2026年の調達情勢 ― なぜ「ECグレード」はもはや以前のような意味を持たないのか
現在、3つの力が衝突している。
- 需要の急増データセンターの変圧器、洋上風力発電の昇圧装置、電気自動車の充電インフラなど。
- 高純度陰極の安定供給真の無酸素銅に必要な99.99%以上の純度の陰極を生産できる精錬所はごくわずかしかない。
- スペックインフレ―一部の製鉄所では、純度99.95%、酸素含有量50~80ppmという基準を満たしているだけの材料に「EC」または「OF」というラベルを貼っている。
その結果、かつては製材所の証明書を信頼していた購入者は、目視検査には合格するものの、使用時に不具合が生じる材料を受け取るようになっている。
毎週のように目にする、2026年によくある落とし穴:
- 酸素濃度30~60ppmの「無酸素」ロッド(導電率は97~98% IACSまで低下)
- 半硬質として販売されているが、実際は四分の一硬質であるため、巻き取り時に過剰な反発が生じる。
- 接触点にホットスポットを発生させる表面酸化または残留潤滑剤
- 実際のヒート/ロットと一致しない偽造または再利用された証明書
- 倉庫が空の場合、「在庫あり」と記載される製粉所のリードタイムは8~12週間です。
-
2026年におけるECグレード無酸素銅の仕様と検証方法
発注書を発行する前に、必ずこのチェックリストを使用してください。
- UNS指定: C10100(OFE)またはC10200(OF)—一般的な「EC銅」ではない
- 酸素含有量:10 ppm以下(「無酸素」という表示だけでなく、実際の試験報告書を求めてください)
- 導電率: 20 °C で 100 % IACS 以上 (または 58 MS/m 以上)
- 気性正確な焼き戻し値を指定してください(例:棒材の場合はH00、帯材の場合はH02)。焼き戻し値が間違っていると、巻線の張力に問題が生じます。
- 表面光沢があり、酸化物がなく、描画潤滑剤の残留物がない
- 認証: 完全なMTR + SGSバッチテスト + 加熱/ロットトレーサビリティ
当社では、入荷するすべてのロットを自社の分光計と酸素分析装置で検査してから、3,200トンの倉庫に搬入しています。上記の基準を満たさない製品は、変圧器のお客様からの注文品として出荷されることはありません。
Cymber Metalの統合モデルが業界を変える理由
ほとんどの販売業者は依然として「カタログ注文+工場発注」モデルで営業している。来週、直径35mmのC10100鋼棒が8トン必要になった場合、彼らは6~10週間かかると見積もる。
Cymber Metalは全く異なるインフラを構築した。
- 自己所有3,200トンのスポット倉庫江陰市に拠点を置き、ECグレードの無酸素銅棒(6~120mm)、銅帯(厚さ0.1~6mm)、およびバスバープロファイルのリアルタイム在庫を保有しています。
- CYMBER CNC加工工場生の棒材を3~7日で精密な変圧器端子、タップチェンジャー、接続パッドに加工できる
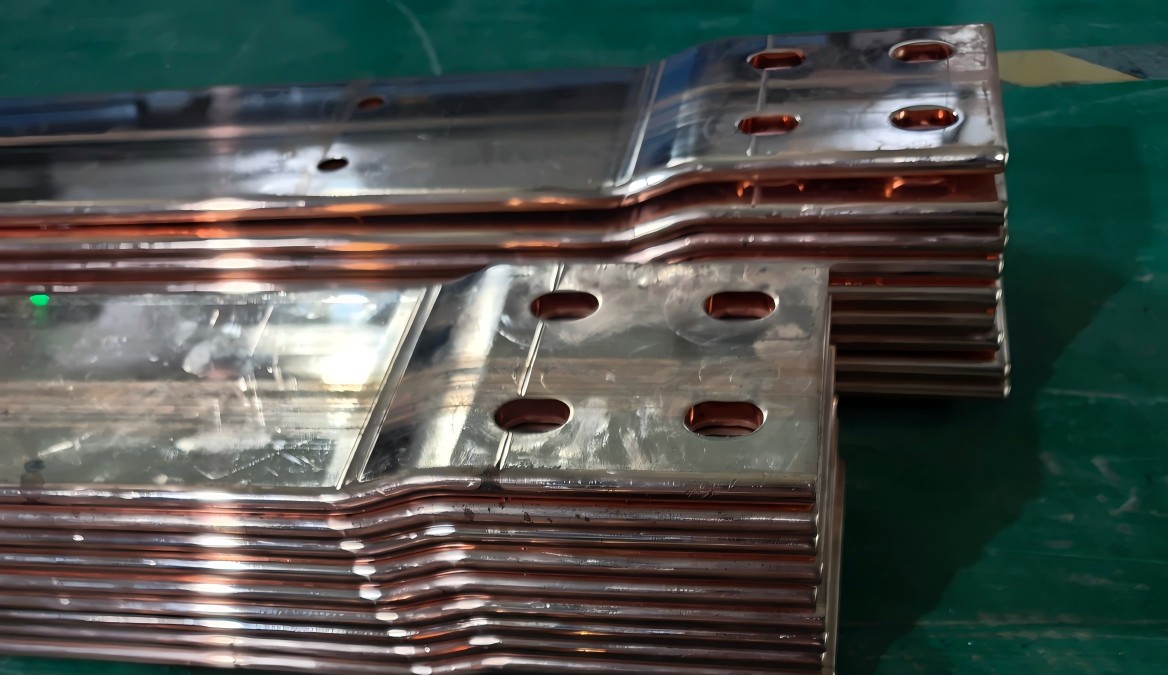
- CYMBERバスバー製作ワークショップレーザー切断、曲げ加工、絶縁、組み立てを行い、変圧器組立準備が整った完全なバスバーシステムを製造する。
現在の在庫状況や戦略的な倉庫所在地については、こちらでご確認いただけます。CYMBER 即納倉庫
そして、その原材料をどのようにして完成した変圧器部品に加工するのかを、こちらでご覧ください。CYMBER CNC加工工場
前四半期、当社はC10100規格の棒鋼および帯鋼42トンを、ヨーロッパの変圧器工場3社に納入しました。平均納期はわずか9暦日で、完全なMTR(材料試験報告書)、SGS(米国地質調査所)の報告書、およびお客様のご要望に応じた長さへの切断も含まれています。あるお客様からは、以前のサプライヤーが11週間も納期を遅らせた際、当社がまさに必要な硬度と直径の製品を在庫していたおかげで、18万ユーロの違約金を回避できたとのお話をいただきました。
-
実用的な意思決定フレームワーク ― 変圧器用EC銅
応用 推奨フォーム 重要な仕様を確定する 避けるべきよくある間違い 高電圧巻線(35~220kV) 無酸素棒(C10100) ≤8 ppm O₂、H00 焼戻し、≧100 % IACS 20~30 ppmの「無酸素」濃度を受け入れる 低圧バスバーと接続部 無酸素ストリップ(C10200) 表面光沢、H02温度 残留潤滑剤がホットスポットの原因となる タップチェンジャーとターミナル 棒材から機械加工 完全なトレーサビリティとSGSバッチテスト ミル証明書のみを使用 修理/改修 在庫から所定の長さにカット オリジナルと同じ熱量/ロット 1つの巻線に異なる熱を混ぜる 最後に
変圧器の過熱は、ほとんどの場合、製品が工場を出荷されるずっと前から始まっている。それは、図面上は問題なさそうに見えても、実際の格子構造が適切でない銅材を誰かが受け入れた瞬間から始まるのだ。
2026年に勝利を収めるのは、「ECグレード無酸素」を単なるマーケティング用語として扱うのをやめ、測定可能で検証可能な仕様として扱うようになるエンジニアたち、そして約束だけでなく実際に材料を保有しているサプライヤーと提携するエンジニアたちだろう。
Cymber Metalのビジネスモデル――豊富な在庫、統合されたCNC加工とバスバー製造、そして完全なトレーサビリティ――は、まさに今の状況のために構築されました。生産スケジュールに8週間の待ち時間が許容できない場合、あるいは導電率が3%低下するだけで変圧器の寿命期間中に数十万ドルのエネルギー損失が発生する場合、当社は数ヶ月ではなく数日で、倉庫から出荷ドックまで、真正かつ検証済みのECグレード無酸素銅をお届けできるパートナーです。
推測に頼るのをやめて、自信を持って仕様を定める準備はできていますか?
変圧器の図面、必要なUNSグレード、硬度、数量をお送りください。在庫状況、酸素試験結果、出荷予定日をまとめてご返信いたします。
投稿日時:2026年5月19日